木板侧拼胶合是将较窄的木条沿长边拼接成较宽板材的工艺。接缝质量取决于边缘加工、木材含水率、胶液涂布和压合条件。本文比较五种常见压合方法,并说明何时评估双组分 D4 木工胶。
文章目录
什么是木板侧拼胶合?
木条按纹理和尺寸排列后,在相邻长边施胶并压合,形成可用于桌面、柜体、搁板和门板的拼板。使用较窄木条有助于利用原料,但成品仍须符合强度、尺寸稳定性及外观要求。
- 材料利用:筛除缺陷后,可将合适的窄木条拼成较宽板材。
- 设计灵活:可按用途选择板宽、木纹排列和表面饰面。
- 质量控制:相邻木条的含水状态、加工精度和胶种必须匹配;施胶本身不能消除木材湿胀干缩。
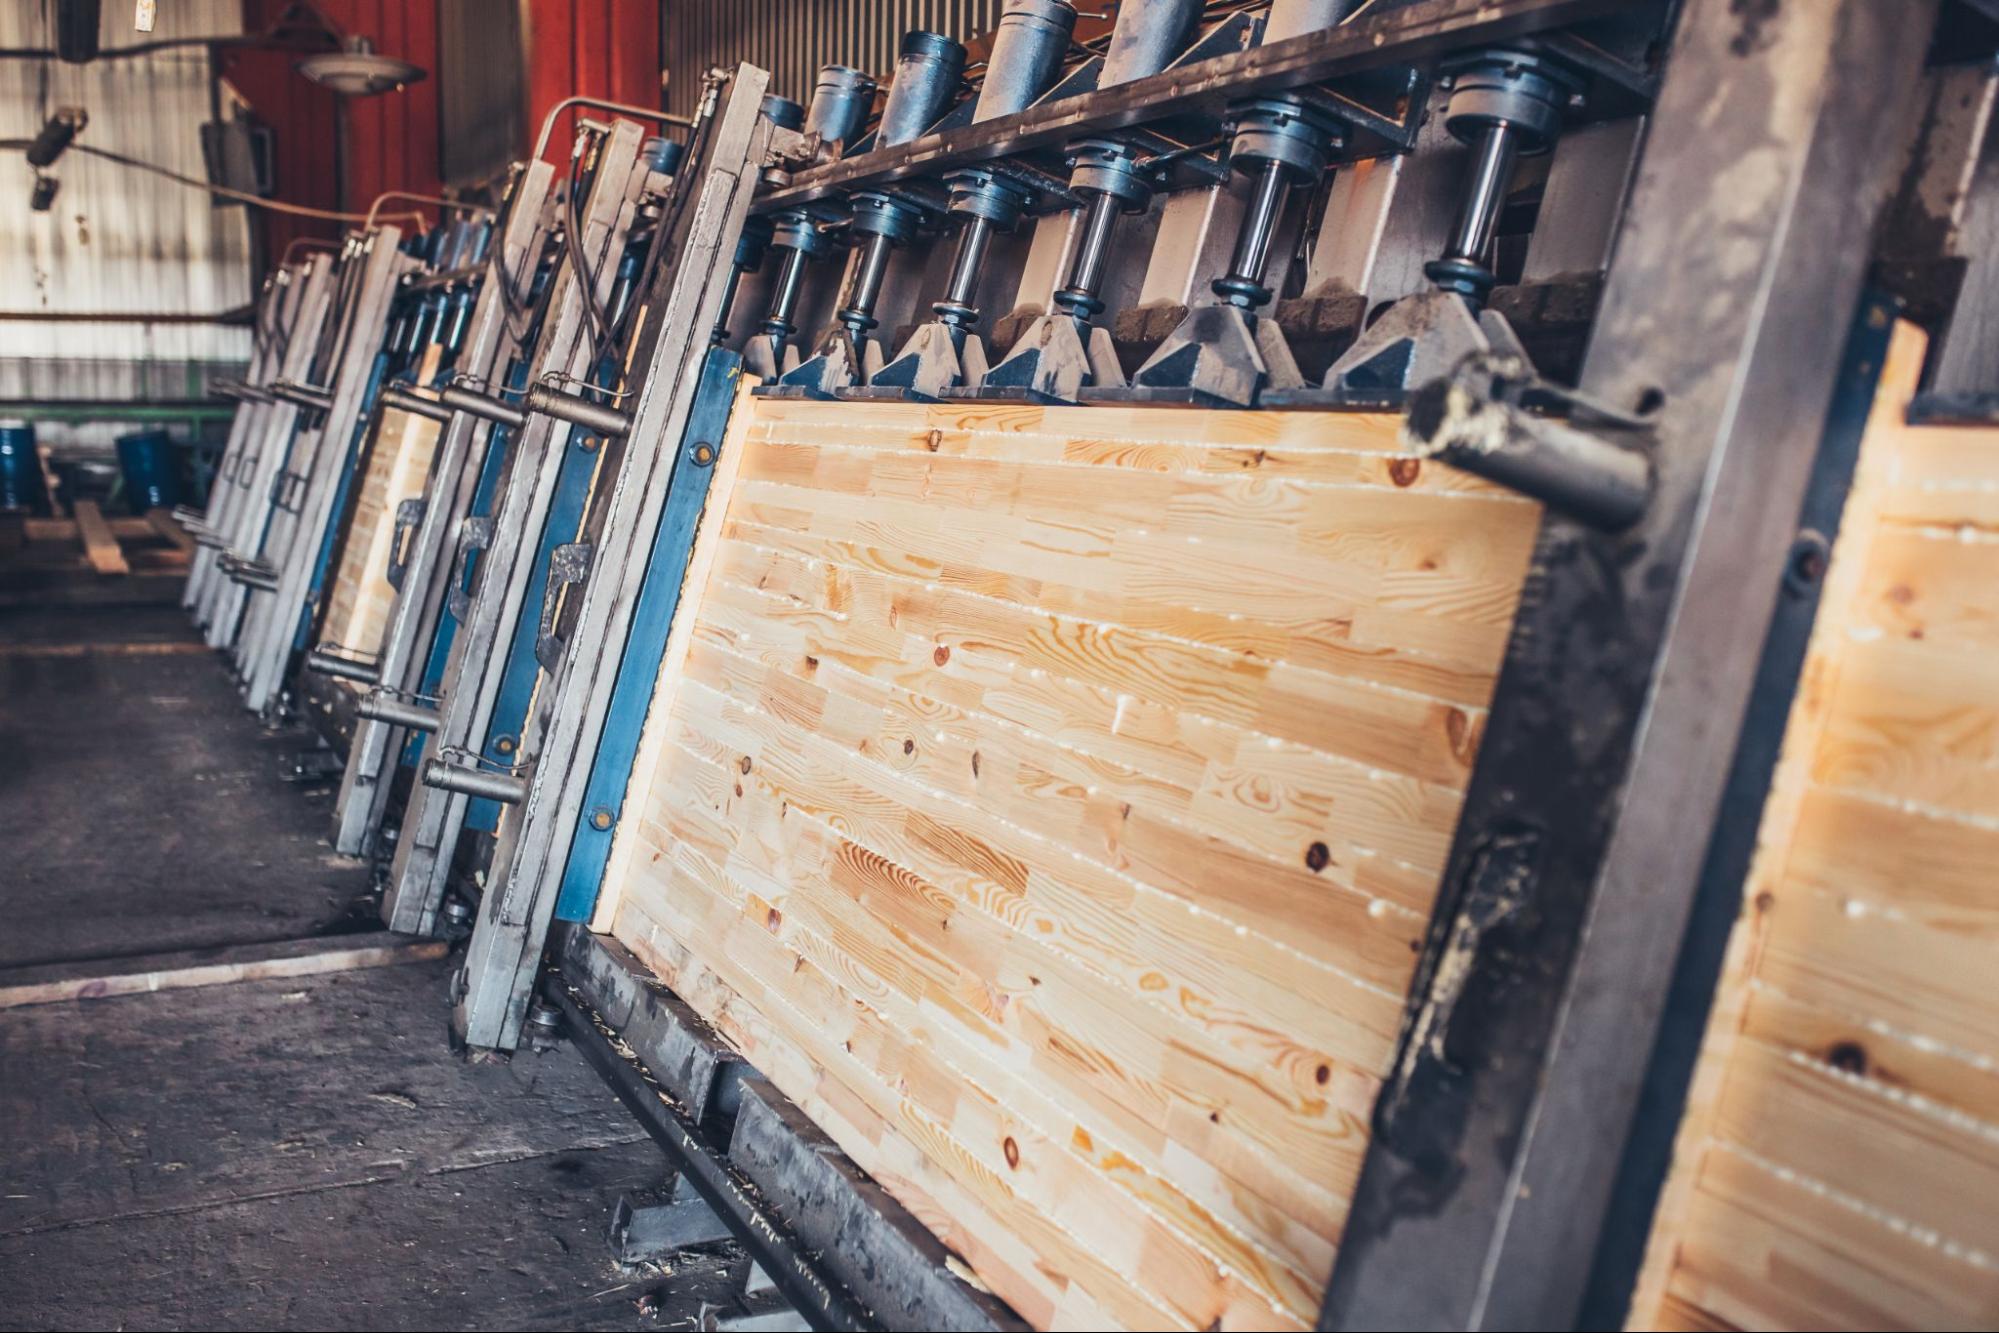
边对边侧拼将木条沿长边连接成宽板;面对面叠层胶合则增加厚度。两者的胶合面积、涂胶量和压合要求不同。下文以边对边侧拼为主。
木板侧拼胶合的五种压合方法
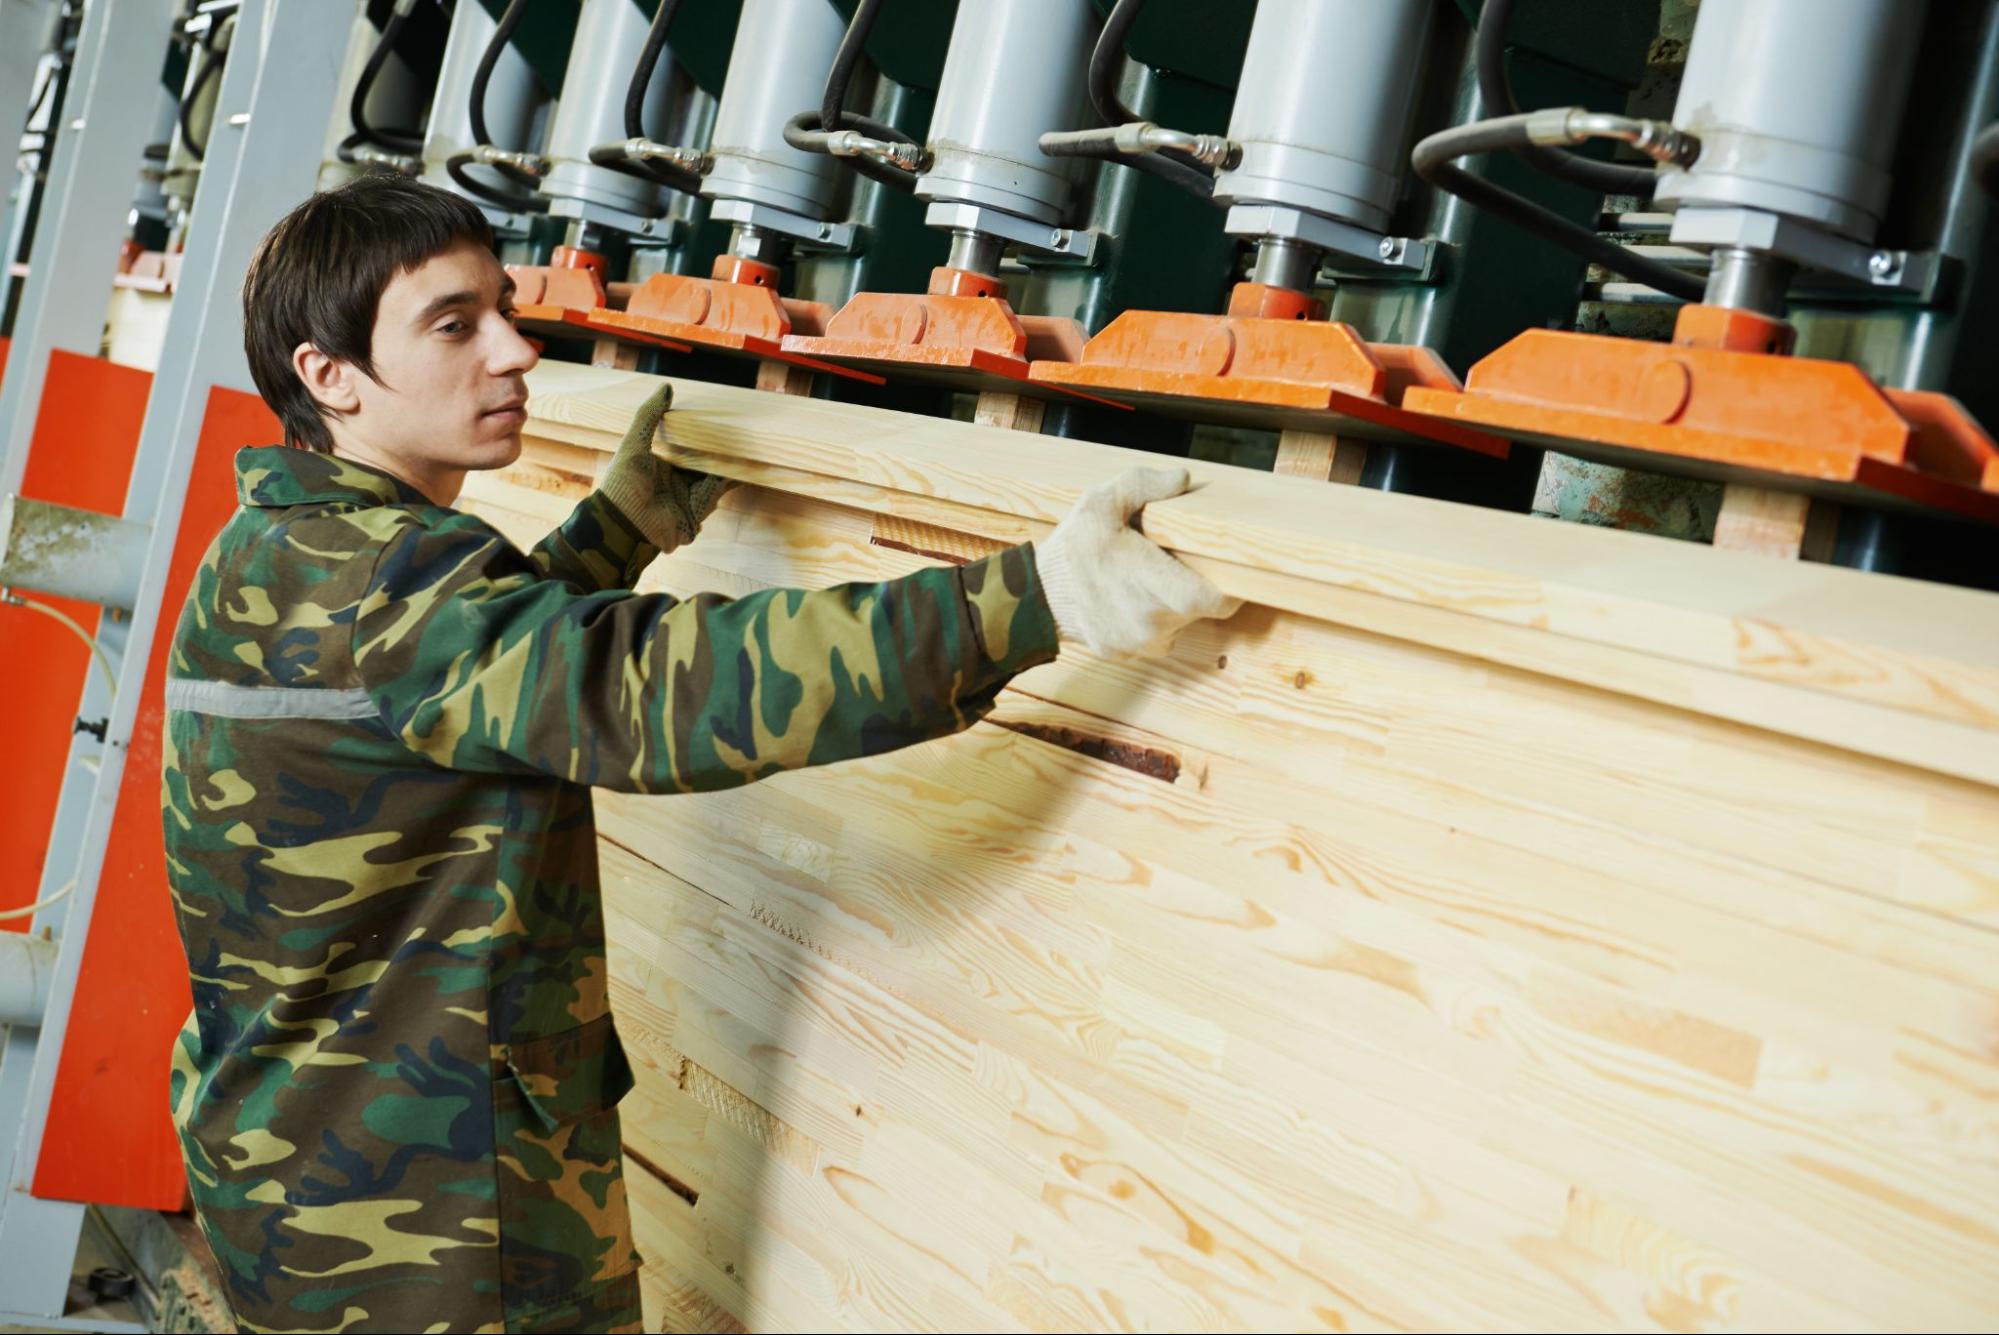
应根据板材尺寸、胶粘剂体系、设备和产线节拍选择压合方式。具体压合时间须通过胶种、木材和设备试验确定。
| 方法 | 优点 | 局限 | 适用情况 |
|---|---|---|---|
| 高频压合 | 利用电磁能加热胶合区域;胶种兼容时可缩短生产周期。 | 设备投资和工艺调试要求较高。 | 经验证的高产量生产线和较大板材。 |
| 冷压 | 不额外加热,设备和操作相对简便。 | 通常需要较长压合及固化时间。 | 允许较长生产周期的板材。 |
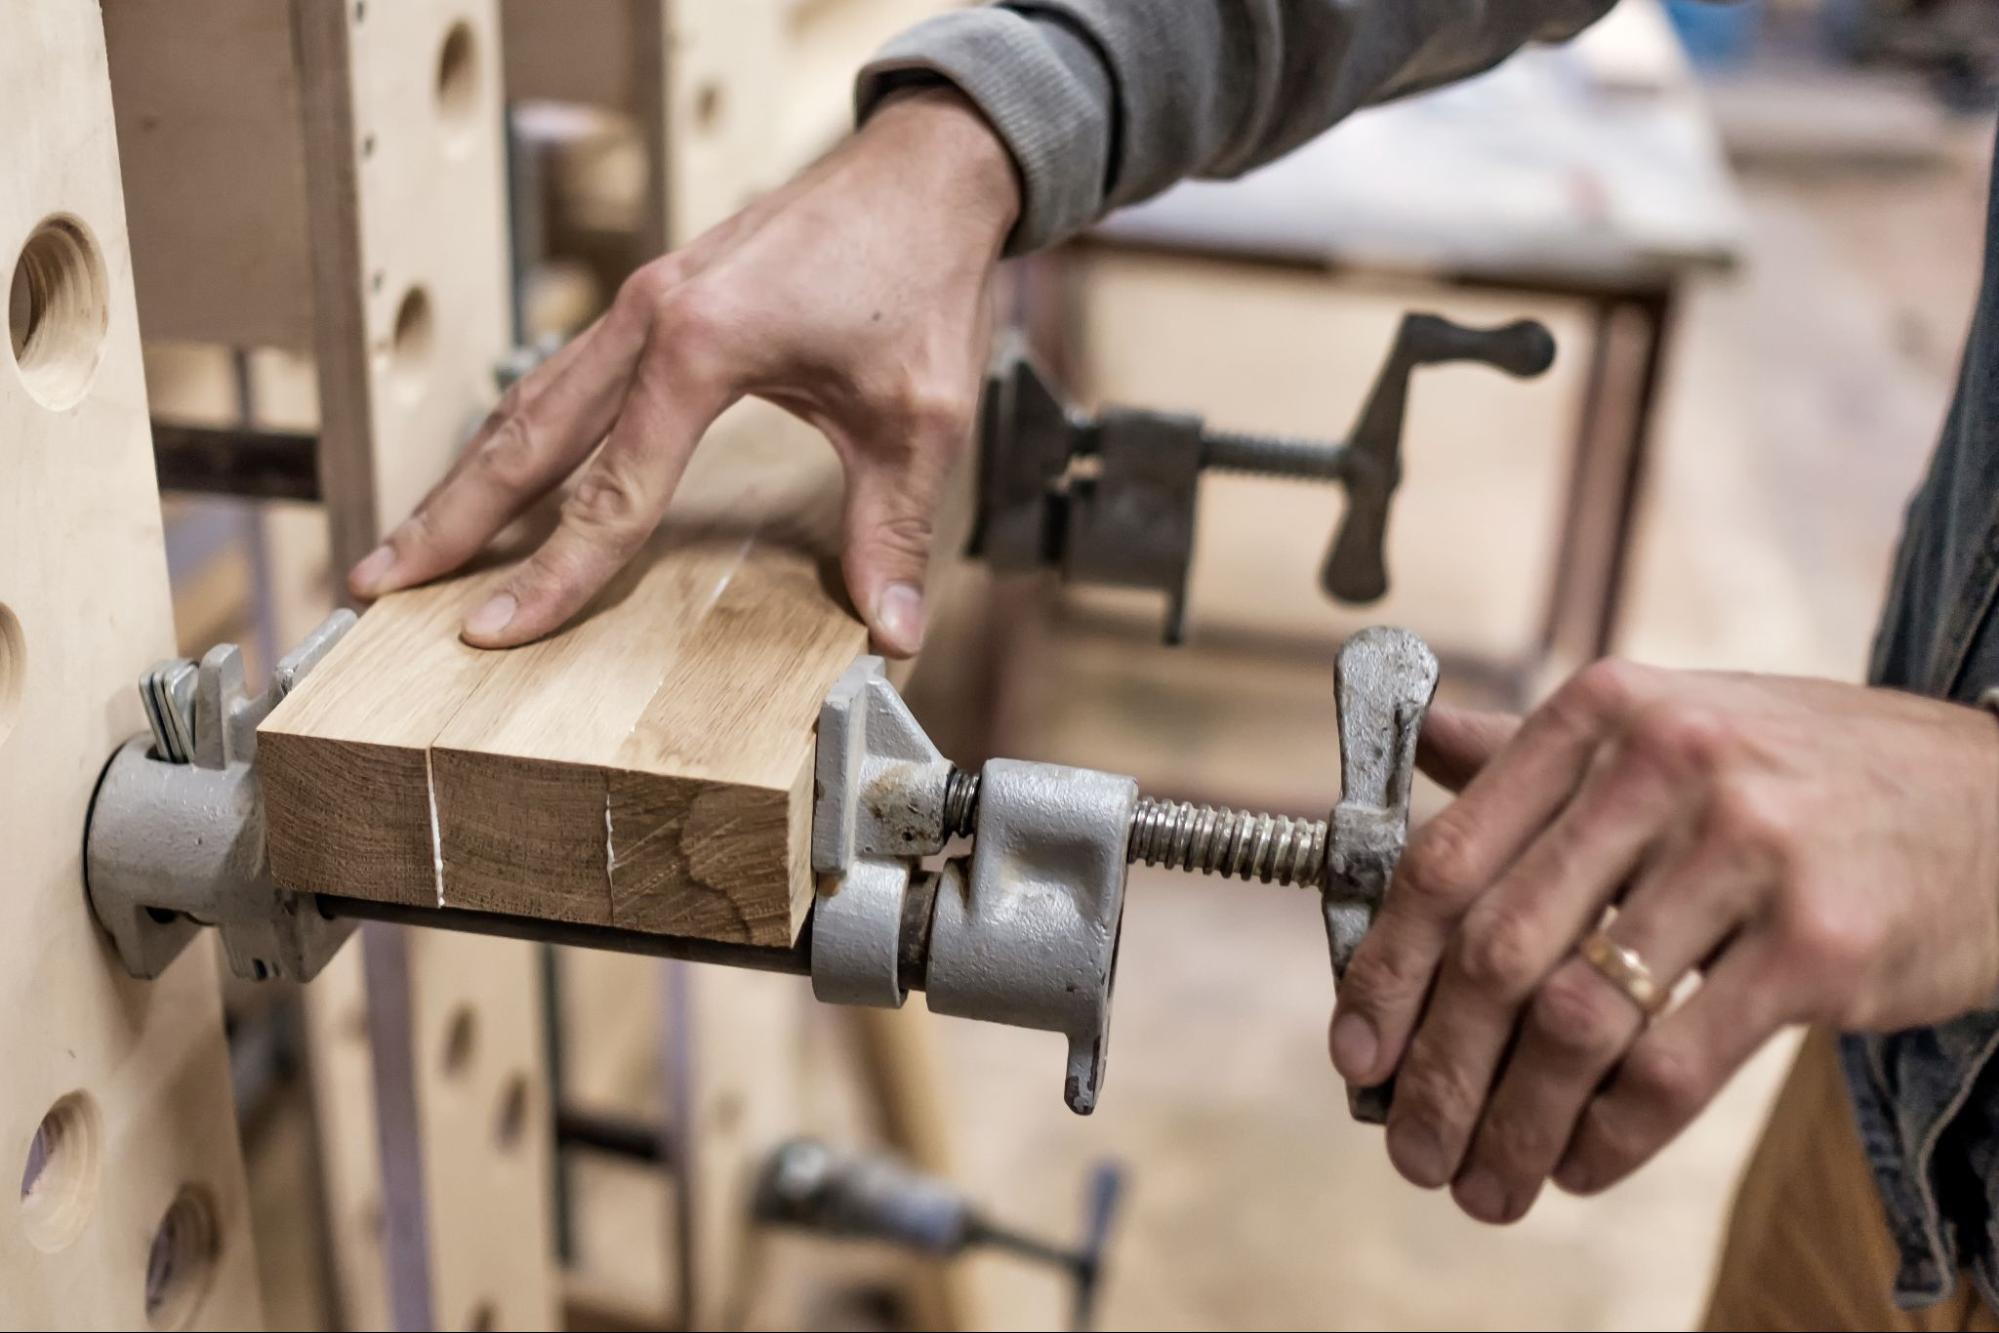
| 手动夹具或扇形夹具 | 适合多种板材尺寸,初始设备成本较低。 | 需要更多人工,并注意压力均匀性。 | 小型木工车间及定制产品。 |
| 液压压合 | 压力可控,参数重复性较好。 | 设备投资和维护成本较高。 | 工业化拼板生产。 |
| 热压 | 适用胶种可在热与压力作用下加快工艺。 | 温度控制不当可能损伤木材或影响胶层。 | 经过工艺验证的复合或层压木制品。 |
任何压合方法都不能单独保证胶合强度。应在实际生产中检查压力分布、温度、开放时间及成板性能。
何时考虑双组分 D4 木工胶?
原文介绍了用于木板拼接的双组分白胶。该体系须按指定比例将胶液与固化剂混合后使用。若成品对耐水性或接合性能有要求,可以评估符合用途的具体型号;最终仍须核对产品技术资料并测试实际接缝。另见双组分木工胶粘剂指南。
D4 胶种的选型要点
- 湿度条件:根据具体型号的检测文件确认耐水等级,并核对成品的使用环境。
- 木材与表面:在实际树种上测试,尤其注意密实或含油木材。
- 生产适配:核对混合比例、适用期、开放时间、压合时间与清洁程序。
- 成品要求:排放及其他性能声明必须以该型号的检测报告为依据,不能套用于全部配方。
木板侧拼胶合的操作步骤
准备木材与接合边
清除灰尘和油污,确认相邻边缘平直且方正,并使相邻木条的含水状态接近。越南语原文给出 8%–12% 的含水率参考范围;实际目标应按树种、使用环境及胶种要求确定。
按技术资料配胶
使用双组分产品时,按技术数据表计量并充分混合胶液与固化剂,在规定适用期内用完。原文提到 40 分钟的示例,不应视为所有胶种的通用值。
均匀涂布胶液
按产品建议在处理好的接合边均匀涂胶,避免漏涂。原文给出 250–300 g/m² 的参考涂布量;实际用量须结合型号、木材吸收性与接缝结构,通过产线试验确定。
压合、养护与检查
在开放时间内组坯并施加均匀压力。压合压力、温度和时间须与胶种及设备匹配。卸压后留出适当养护时间,再进行加工或承载;检查缝隙、溢胶、错位与接缝强度。
向德宝越南咨询合适的胶种
请提供木材树种、压合方法和生产目标,以便德宝越南技术团队建议可供试验的胶种。可查看木材胶粘剂产品系列。最终选型应以实际产线和成板测试结果为依据。
TECHBOND MFG (VIETNAM) CO., LTD.(德宝越南)
地址:越南胡志明市永新坊,越南-新加坡工业园 II-A 区 23 号路 18 号
销售热线:+84 866 15 37 68
电子邮件:info@techbond.com.vn
越南TECHBOND是越南领先的工业粘合剂制造商。我们专门提供各种灵活定制的粘合剂产品,以满足客户的不同需求。