PUR热熔胶使用方法取决于具体胶种、基材和施胶设备。反应型PUR热熔胶在加热状态下施涂,随后与水分反应并逐步形成最终性能。PUR属于聚氨酯材料体系。本文介绍设备选择、基材准备、施胶、储存和清洗的基本步骤。实际参数应以所用产品的技术数据表(TDS)及设备说明为准。
文章目录
选择适用于反应型PUR的设备
PUR热熔胶需要与其包装形式和工艺相匹配的熔胶机、料桶或胶筒系统,以及合适的喷嘴或涂胶辊。设备应稳定控温,并尽量避免胶料在不必要的情况下接触空气中的水分。普通手工热熔胶枪不能替代工业用PUR施胶系统。开机前应检查供胶通道、喷嘴、密封件和温控装置。产品概况可参阅德宝的PUR胶粘剂介绍。
- 熔胶与供胶系统:根据包装规格和所需产量选型,确认实际温度稳定。
- 施胶装置:选择能够实现规定胶型和涂布量的喷嘴、涂胶辊或涂布头。
- 工艺控制:记录温度、线速、压力和材料位置,使粘接过程保持一致。
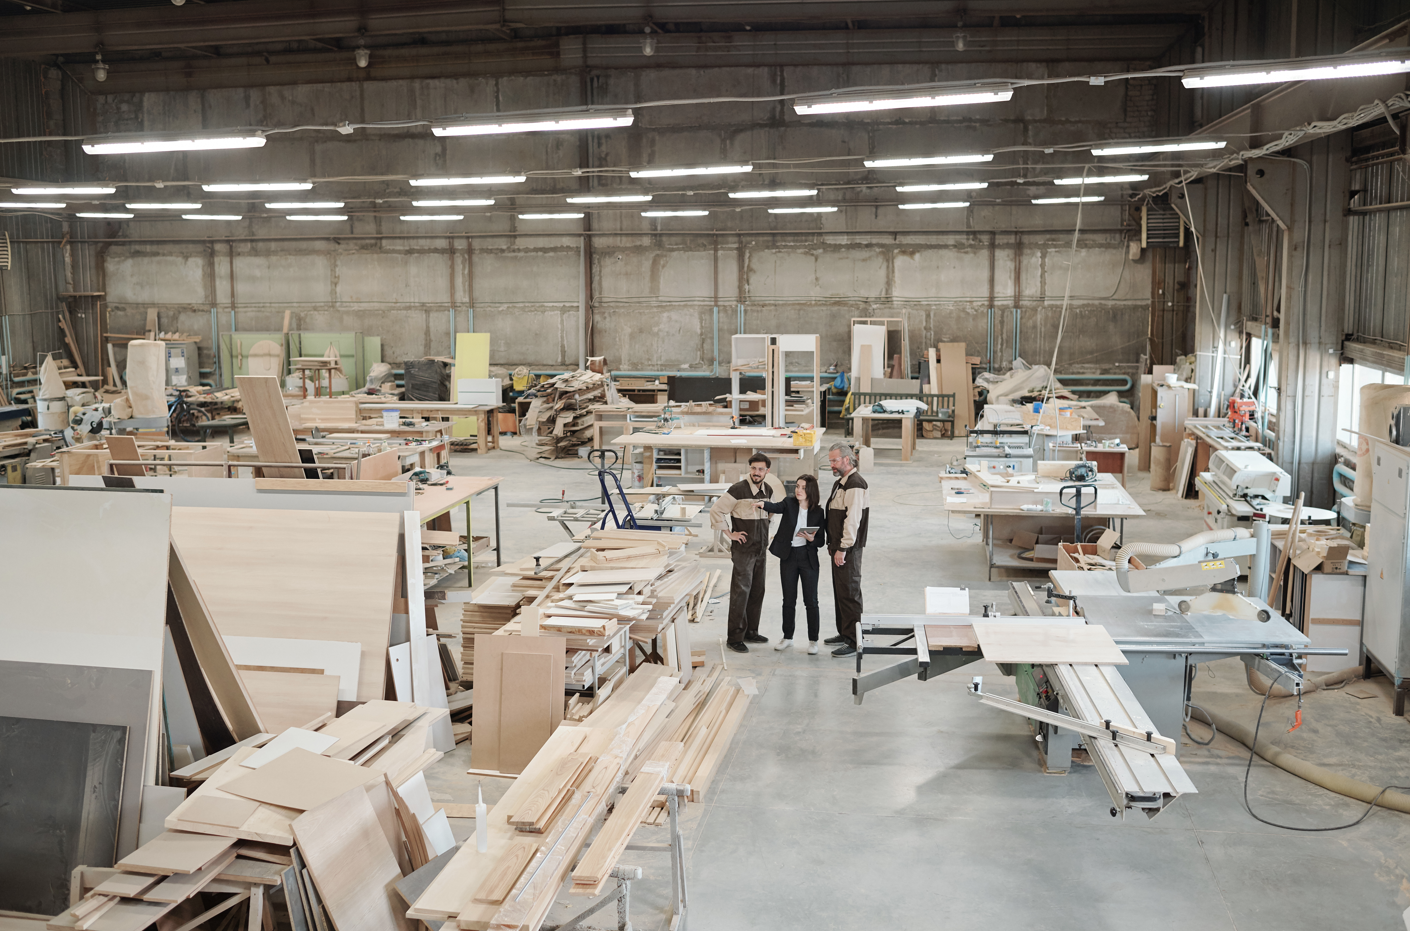
PUR施胶设备与工艺设置示意。
PUR热熔胶使用方法:六个操作步骤
1. 检查并准备设备
装胶前检查熔胶机、胶管、施胶头和温控装置。按照设备和胶粘剂供应商认可的程序清除残胶,避免已固化的胶料堵塞通道。检查密封状态,并遵守加热设备的安全与维护说明。
2. 处理粘接表面
确认两种基材的材质,并清洁粘接区域。灰尘、油污、松散颗粒及过量表面水分都可能降低附着力。还应确认基材及表面涂层与所选PUR胶种相容。新材料组合应先进行小批量试验。
3. 设定工作温度
按具体胶种的TDS设定温度,并在相关位置测量实际温度。越南语原文所述的120–180°C只是宽泛示例,不能作为所有PUR产品的统一设定值。温度过高可能损伤胶料,过低则可能造成施胶不均。
4. 均匀施胶
使用匹配的喷嘴、涂胶辊或涂布头,施加规定的胶量。胶量不足可能出现缺胶区,过量则可能影响外观并增加成本。应在具有代表性的样件上检查胶线、涂布面积和用胶量。
5. 在开放时间内贴合
在产品规定的开放时间内使两表面接触,并施加均匀、适当的压力。原文提及10–60秒作为示例;实际时间会随配方、涂胶量、基材及环境变化,应通过产线试验确认。
6. 留出固化时间
初期可搬运强度不等于最终粘接性能。贴合后,PUR胶仍会继续与水分反应。完全固化时间因胶种和环境而异;原文指出部分应用可能需要长达24小时。进行最终强度测试或交付成品前,应遵循对应TDS。
生产过程中需要注意什么?
- 减少接触空气和水分:按说明密封容器和供胶系统。过早反应可能缩短可使用时间或堵塞设备。
- 保持温度稳定:生产中持续观察设备的实际读数,及时排查黏度和流动性的异常变化。
- 记录环境条件:温度与湿度会影响贴合和固化,应在产品适用的工艺范围内操作。
PUR热熔胶适用于哪些材料?
根据具体配方,PUR热熔胶可用于评估木制品、装饰贴面、织物、皮革、部分塑料、金属或薄膜的粘接。仅凭材料名称无法确定相容性。例如,未经表面处理的聚丙烯通常较难粘接,可能需要预处理或改用其他胶种。应以实际基材组合及使用条件进行测试。家具应用可参阅德宝的木工胶粘剂。
储存与保质期
未开封的PUR胶应保存在原装密封包装中,并遵守供应商规定的温湿度条件,避免高温、日晒和受潮。开封后记录时间,按规定期限使用。装胶前检查是否结皮、污染或流动异常;未经验证,不应将状态异常的旧胶与新胶混用。
避免PUR胶受潮,并按计划清洗设备。
如何清洗PUR热熔胶设备?
什么时候需要清洗?
按照设备和胶粘剂供应商的维护计划清洗。更换胶种、设备长时间停机,或胶料流动显示存在污染及固化残渣时,应及时检查。反应型PUR固化后较难去除,因此及时维护尤为重要。
基本清洗流程
- 停止生产,并按照设备制造商的安全程序隔离设备。
- 只使用与胶粘剂系统及设备内表面相容的指定清洗剂或置换材料。
- 按照设备说明规定的顺序清洁胶槽、供胶通道和施胶头。
- 重新装胶前,确认残胶和清洗材料已清除。
原文提供了通用的冷却提示,但安全清洗温度与操作顺序取决于具体设备及清洗剂。不要使用可能损坏喷嘴或防粘涂层的尖锐工具。
向德宝越南咨询PUR应用
为具体产线确定PUR热熔胶使用方法,需要结合胶种TDS及实际基材进行试验。您可以向德宝越南提供材料组合、设备型号、目标涂胶量和性能要求,以便讨论合适的测试方案。
TECHBOND MFG (VIETNAM) CO., LTD.(德宝越南)
地址:越南平阳省新渊市永新坊VSIP II-A工业园23号路18号
销售热线:+84 866 15 37 68
电子邮箱:info@techbond.com.vn
越南TECHBOND是越南领先的工业粘合剂制造商。我们专门提供各种灵活定制的粘合剂产品,以满足客户的不同需求。