热熔胶常见问题排查应从异常表现入手,依次检查胶种、实际施胶温度、设备及基材。即使胶种未变,环境和设备参数变化也会引发缺陷。调整产线时,应遵循胶粘剂技术资料和设备制造商的操作说明。有关材料基础知识,可阅读德宝越南的热熔胶指南。
文章目录
热熔胶常见问题 1:喷嘴拉丝
拉丝是喷嘴与基材之间出现细胶丝,可能造成胶耗增加、制品沾污和胶线偏移。应先检查实际温度、喷嘴状态和喷涂距离。
| 可能原因 | 检查或处理方法 |
|---|---|
| 施胶处黏度过高 | 对照技术资料核对喷嘴实际温度;仅在允许范围内升温,或试用适合工艺的低黏度型号。 |
| 胶种与施胶温度不匹配 | 向供应商确认推荐温度范围,必要时更换适配型号。 |
| 喷嘴距离基材过远 | 缩短距离,并在实际线速下确认胶线位置。 |
| 喷嘴脏污、磨损或损坏 | 按设备操作规程清洗或更换喷嘴。 |
| 气流或环境温度突然变化 | 稳定施胶区域,避免胶线受到气流直吹。 |
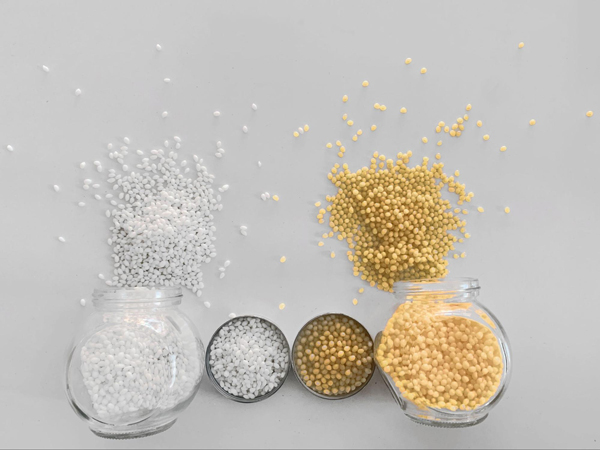
通过检查温度、喷嘴距离和状态,通常可以减少拉丝。
2. 喷嘴滴胶
喷嘴滴胶指停止施胶后,热熔胶仍从喷嘴流出。更换胶种前,应先检查施胶设备。
| 可能原因 | 检查或处理方法 |
|---|---|
| 喷嘴脏污或损坏、阀门磨损 | 检查并清洗喷嘴,必要时更换磨损部件。 |
| 电磁阀松动、泄漏或安装不当 | 检查安装状态,重新固定或维修阀门。 |
| 气压偏低或不稳定 | 对照设备规格检查供气压力及设定值。 |
3. 出胶不足或不均匀
胶线断续或出胶量偏小时,应检查从储胶罐到喷嘴的整个输送路径。
| 可能原因 | 检查或处理方法 |
|---|---|
| 喷嘴堵塞或有异物 | 清洗喷嘴,并检查胶料和储胶罐有无污染、氧化或降解。 |
| 喷涂或点胶压力不足 | 确认压力稳定,并检查施胶器。 |
| 温度低于胶种的工作范围 | 测量实际温度,并在供应商规定范围内调整。 |
4. 胶料炭化、冒烟或出现焦味
胶料变黑、变稠或储胶罐冒烟,可能说明温度过高或受热时间过长。出现异常烟雾时,应停止操作并遵循现场安全程序。
| 可能原因 | 检查或处理方法 |
|---|---|
| 设定温度过高或保温时间过长 | 检查温控器,在规定范围内降温;停机时按工艺要求使用待机模式或关闭设备。 |
| 温度控制不准确 | 检查传感器和加热器,维修故障部件。 |
| 胶料氧化或热稳定性不适合工艺 | 清洁系统,减少胶料接触空气的时间,并试用适合工况的型号。 |
5. 润湿不良或粘接力弱
粘接不良可能来自胶量不足、基材污染,或胶线仍具有润湿能力时压合不充分。应分别排查这些因素。
| 可能原因 | 检查或处理方法 |
|---|---|
| 胶温过低或黏度过高 | 确认实际施胶温度处于批准范围内。 |
| 涂胶量不足 | 测量胶线,并视情况调整点胶参数或喷嘴尺寸。 |
| 表面有蜡、油或其他污染物 | 清洁并处理基材表面,测试适合该材料的胶种。 |
| 开放时间或压合不足 | 检查装配时间、压力及冷却条件。 |
6. 胶线落点偏移
胶线位置错误会造成浪费或封口不牢,在高速纸箱生产线上尤其需要核查喷胶时序。
| 可能原因 | 检查或处理方法 |
|---|---|
| 施胶温度过低,胶流响应延迟 | 测量实际温度,但不要超过胶种上限。 |
| 触发时序与线速不匹配 | 同步施胶器与纸箱位置。 |
| 喷嘴开关或阀门磨损 | 清洁、检查并维修施胶器。 |
| 储胶罐液位低或胶料变质 | 检查材料状态,按需要补胶或清洁系统。 |
7. 热熔胶在使用中变色
胶料变色可能与污染、氧化或过度受热有关。应将储胶罐内胶料与未使用的新胶进行对比。
| 可能原因 | 检查或处理方法 |
|---|---|
| 储存或加料过程中受到污染 | 按说明储存胶料,保持储胶罐清洁,避免异物进入。 |
| 实际温度超过推荐范围 | 独立测量温度并校准温控系统。 |
8. 喷嘴或基材表面出现气泡
气泡出现的位置有助于缩小排查范围。调整配方前,应先检查水分和空气进入系统的可能性。
| 可能原因 | 检查或处理方法 |
|---|---|
| 喷嘴处出现气泡 | 检查储胶罐或胶料中的水分,并检查阀门、密封件是否吸入空气。 |
| 粘接表面出现气泡 | 检查基材含水情况,并在干燥测试表面重复试验。 |
记录排查参数,验证解决效果
为提高排查结果的可重复性,应记录胶种与批次、实际温度、压力、线速、喷嘴状态、涂胶量和基材。每次只改变一个变量,并对比成品粘接性能。德宝越南可协助判断应调整工艺还是选用其他胶种。相关应用可参阅纸张与包装行业胶粘剂。
德宝越南(TECHBOND MFG VIETNAM CO., LTD.)
地址:越南平阳省新渊市永新坊 VSIP II-A 工业园第23路18号
销售热线:+84 866 15 37 68
邮箱:info@techbond.com.vn
越南TECHBOND是越南领先的工业粘合剂制造商。我们专门提供各种灵活定制的粘合剂产品,以满足客户的不同需求。