热熔胶施胶温度是选择粘接工艺时的重要参数。关键在于具体型号规定的施胶温度,以及它与基材、设备和成品要求是否匹配。本文说明主要性能检查项目,以及较低和较高施胶温度的型号分别适用于哪些情况。
文章目录
什么是热熔胶?
热熔胶通常以颗粒、胶棒或胶块等固态形式供应。施胶设备将其加热到可涂布或喷出的状态。胶料冷却后形成初始强度;部分反应型胶种还会经过另外的化学固化阶段。胶的配方与施胶条件共同决定最终接头,因此不能仅凭温度判断胶粘质量。基础概念可参阅热熔胶介绍。
选型前应阅读技术资料,并区分以下术语:
- 软化点:反映材料对热的响应,不一定等于正确的设备设定温度。
- 施胶温度:供应商建议用于涂布、喷涂或挤出的工作范围。
- 黏度:在规定测试温度下的流动阻力,通常以mPa·s或cP表示。
- 开放时间与定型时间:可进行组装的时间窗口,以及接头达到可搬运状态所需的时间。
- 粘接强度与耐热性:成键后在明确测试条件下测得的性能。
温度设置与胶层表现之间的关系,可进一步阅读德宝越南的温度对热熔胶性能的影响。
热熔胶施胶温度:较低温与较高温型号对比
越南语原文比较了较低与较高施胶温度的类型,并以约65–120°C及150–220°C为示例范围。实际工作温度因产品而异,不能将软化点当作施胶温度。请以具体型号的技术资料为准,并在现有设备上确认。
| 选型因素 | 较低施胶温度型号 | 较高施胶温度型号 |
|---|---|---|
| 施胶方式 | 在配方允许的条件下,以较低设备温度达到可施胶状态。 | 需要较高设备温度,才能达到规定的施胶黏度。 |
| 热敏材料 | 可能降低薄膜、纸张、纺织品或泡棉所受的热影响。 | 需额外测试,避免变形、焦痕或其他热损伤。 |
| 能耗与操作 | 可能降低加热需求和施胶点的热暴露。 | 要求设备及安全操作程序适配设定温度。 |
| 定型表现 | 取决于胶种、涂胶量、基材温度与压合条件。 | 同样取决于这些因素;较高温度并不必然使定型时间变长或变短。 |
| 成品性能 | 需按照负载、环境与基材实际测试。 | 也必须进行相同测试;较高施胶温度本身不保证更高强度或耐热、耐化学性。 |
| 成本 | 比较用胶量、能源与废品在内的总工艺成本。 | 在相同生产条件下比较总工艺成本。 |
正确选择是能在稳定线速下满足成品要求的具体型号。应在真实基材上对两种方案试样,而不是只凭温度标签决定。
何时考虑较高施胶温度的热熔胶?
如果生产线设计允许该工作范围,且基材能够承受相应热量,较高施胶温度的型号可能适用。一些木工、装配及包装工序会使用这类胶,但最终选型仍取决于胶的化学体系和成品使用环境。
- 木制品:在实际板材、木皮或封边材料上测试粘接,并检查所需耐热、耐湿表现。
- 装配:检查各部件的粘附性、操作时间,以及热量是否影响周边部件。
- 包装:确认胶料能在目标线速和压合条件下封合具体纸箱。
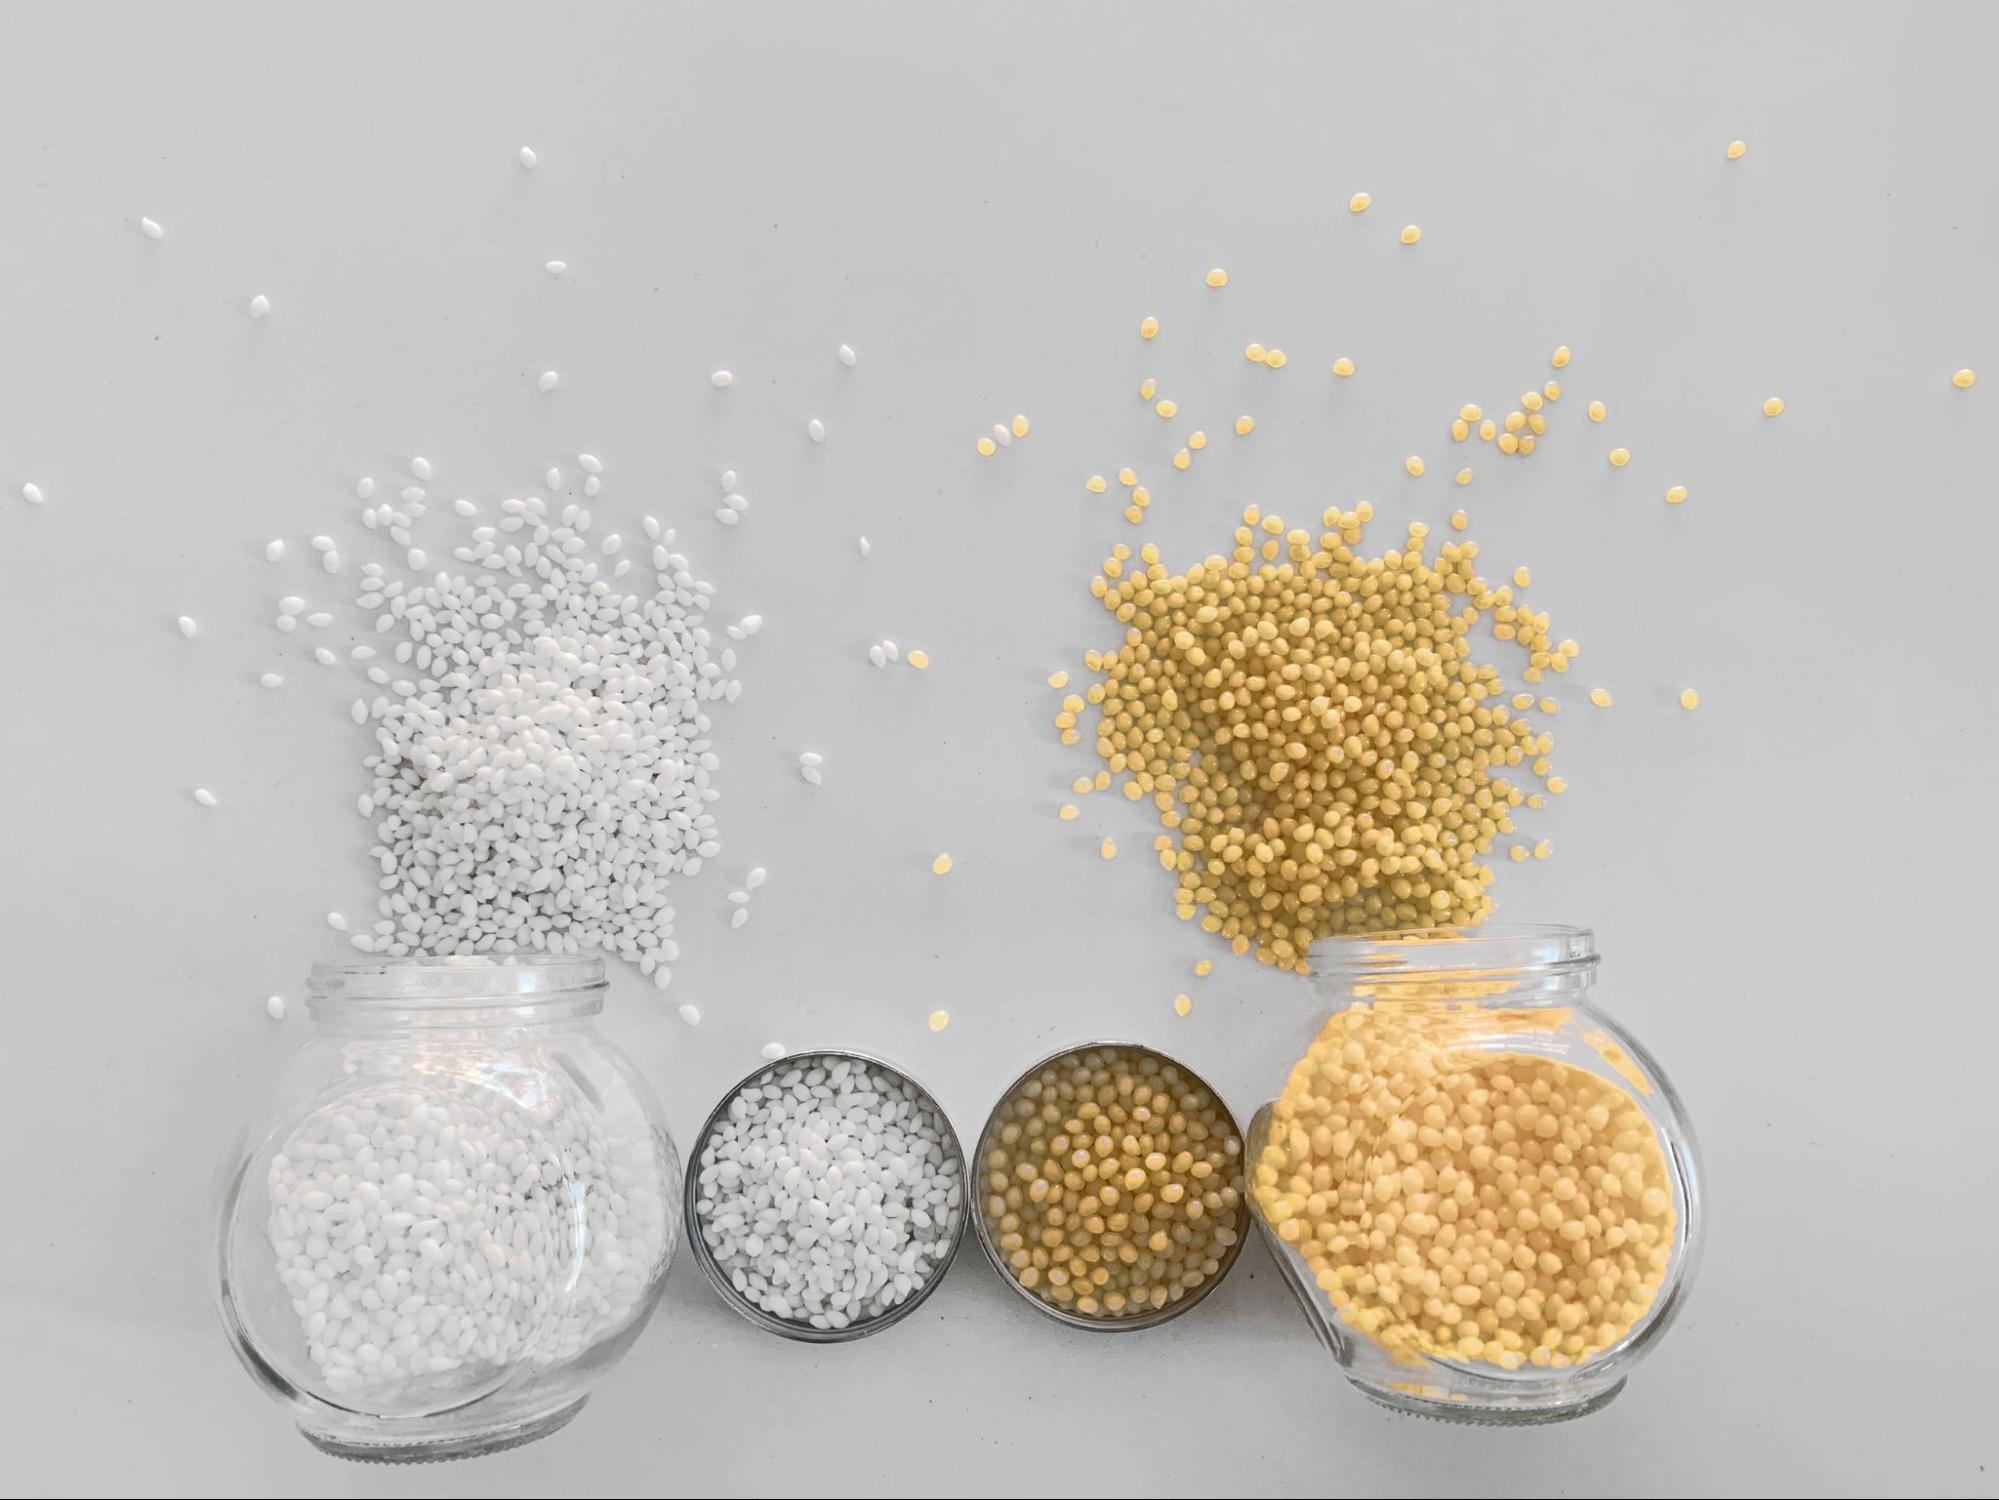
胶种应与设备、基材及成品要求相匹配。
何时考虑较低施胶温度的热熔胶?
粘接热敏材料,或工艺希望减少加热时,可考虑较低施胶温度的型号。适用场景可能包括部分纸包装、纺织品、泡棉及薄塑料膜。具体胶种仍须满足开放时间、粘接强度及使用环境的要求。
- 食品与饮料包装:评估纸箱或标签,并遵守适用的材料接触要求。
- 纺织品与鞋材:在实际布料、皮革或装饰部件上测试外观与耐久性。
- 泡棉与床垫:检查相容性、通风条件及所需胶层柔韧性。
- 纸包装:在生产线速度下确认定型时间和封口完整性。
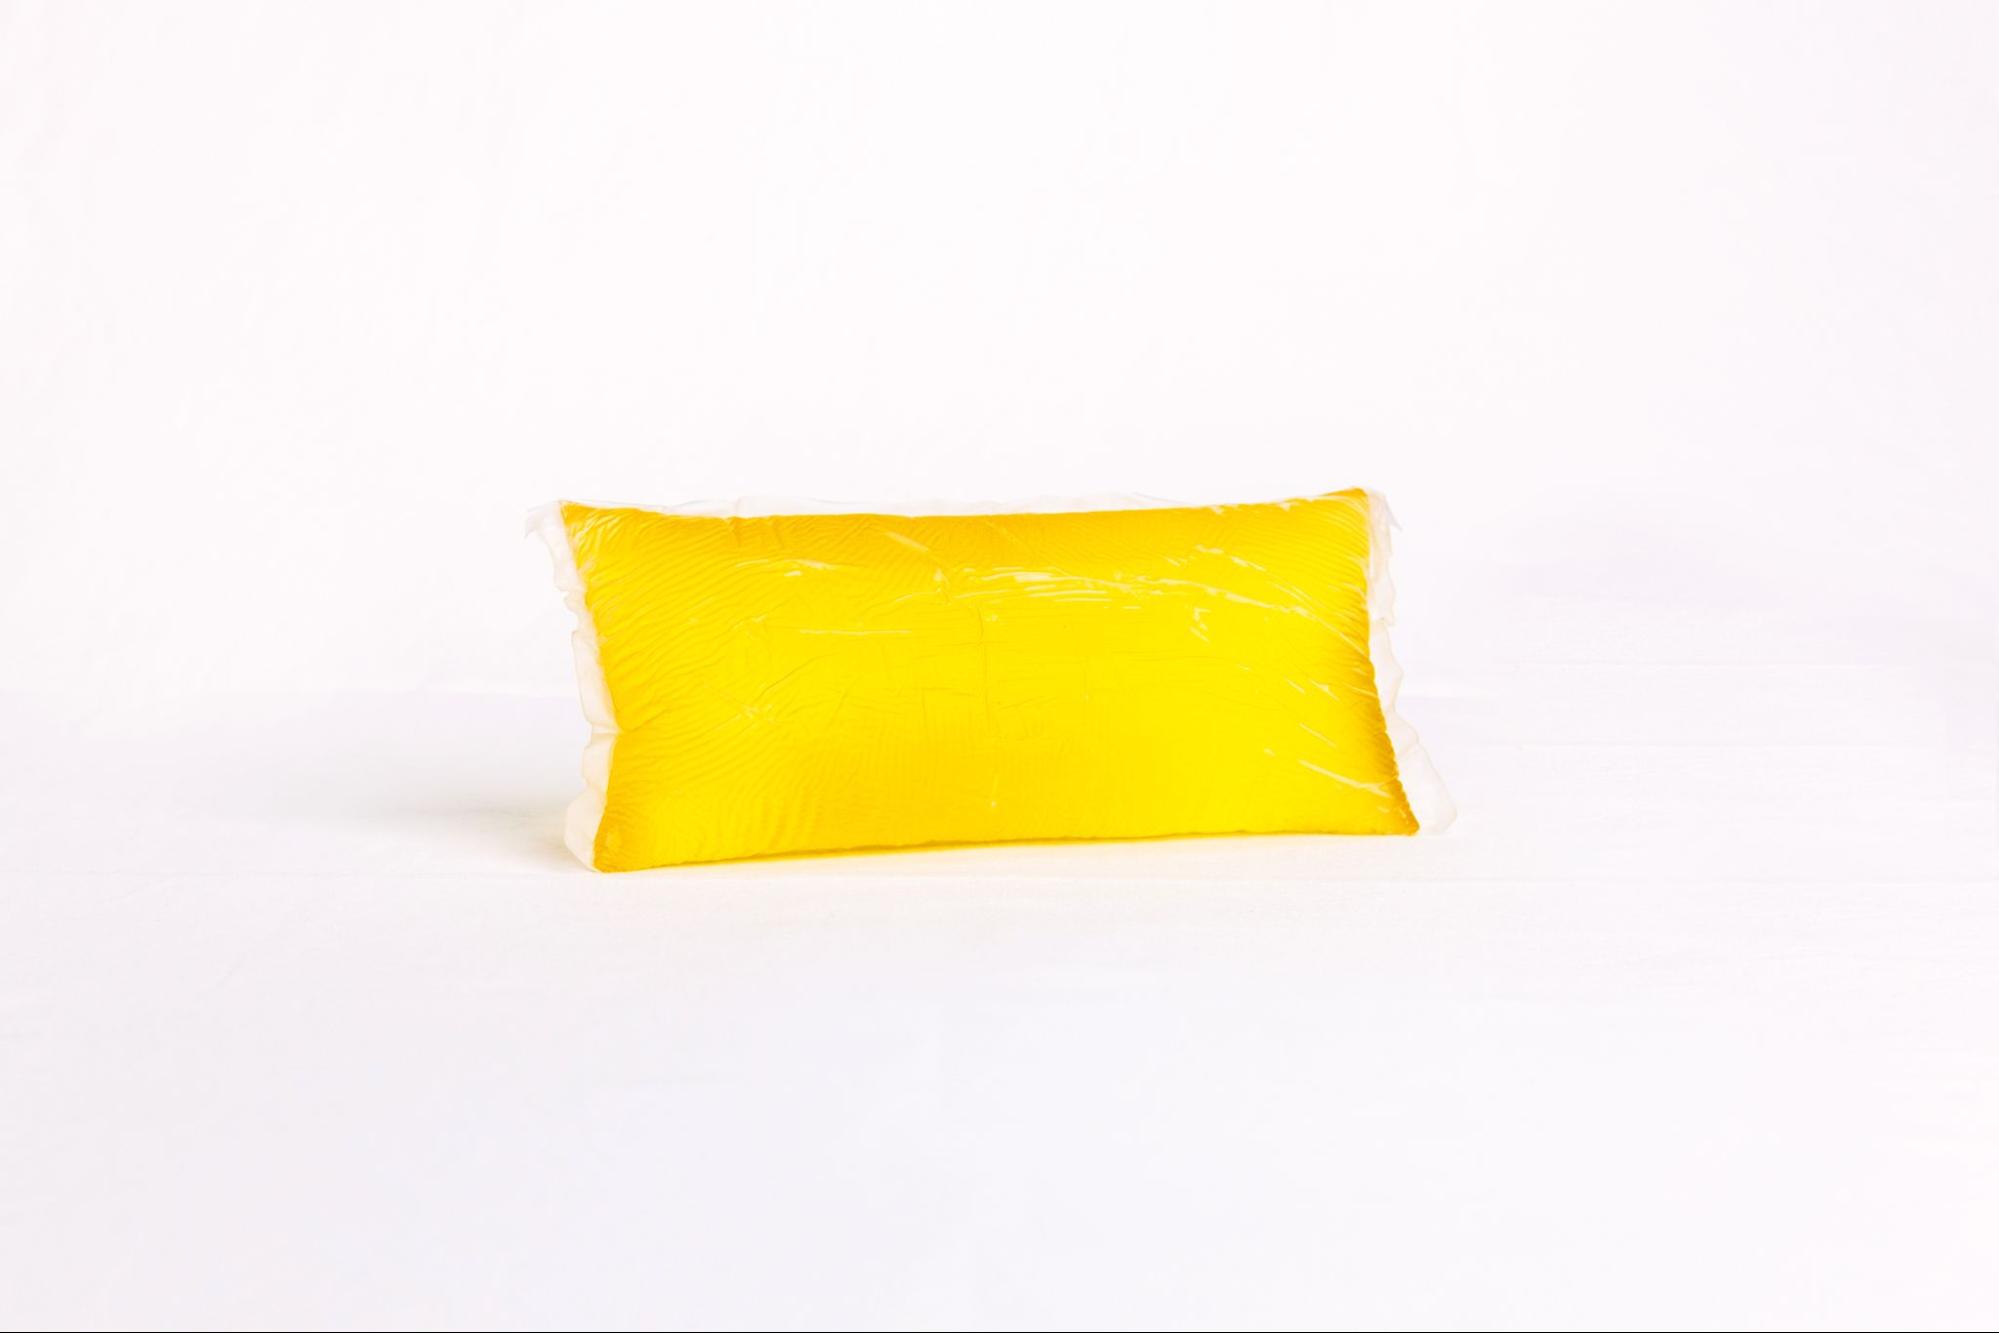
应将工作温度与粘接性能及工艺要求一起比较。
实用选型检查表
- 确认两种基材、表面状态,以及是否对热敏感。
- 明确线速、施胶方式、涂胶量与压合时间窗口。
- 查阅该胶种技术资料中的实际工作温度范围和操作说明。
- 在接头定型或固化后,按预期使用条件测试成品。
- 比较能源、用胶量、清洗与不良品在内的总成本。
决定热熔胶施胶温度时,应评估完整的粘接工艺。德宝越南可协助审查候选胶种并安排应用试验。欢迎通过中文联系页面咨询。
德宝越南(TECHBOND MFG (VIETNAM) CO., LTD.)
- 地址:越南平阳省新渊市永新坊越南—新加坡工业园II-A区23号路18号
- 热线:0866 15 37 68
- 邮箱:info@techbond.com.vn
越南TECHBOND是越南领先的工业粘合剂制造商。我们专门提供各种灵活定制的粘合剂产品,以满足客户的不同需求。