压合后胶粘剂脱胶,一定是胶水的问题吗?
在生产中,胶线脱胶常让企业首先考虑更换胶水。但即使使用同一款胶水,如果材料、温度、压合压力或生产线速度发生变化,结果也可能不同。
更换胶水前,应全面检查形成粘接的各项条件。针对压合后脱胶的问题,按原因分类检查有助于快速定位故障,减少试验时间和废品,并避免错误调整配方。
文章目录
导致胶粘剂脱胶的7个常见原因
1. 材料表面未清洁
灰尘、油污、脱模剂或薄污层可能阻碍胶水与材料直接接触。粘接前应检查表面状态,并确认清洁方法适合相应材料。可参考胶粘剂粘接前的表面处理方法,建立清洁度检查标准。
2. 材料含水率不合适
过高的含水率可能影响润湿和粘接形成。对于木材、纸张、织物或其他吸湿材料,应按内部流程控制储存条件并测量含水率。
3. 压合温度不足或不均匀
温度过低可能使胶水未达到形成粘接所需的状态;温度过高或不稳定则可能改变粘度、开放时间和施工性能。除检查设备显示温度外,还应确认压合区域的温度准确性和分布。
4. 压力或压合时间不足
压力不足会使两个表面无法与胶层均匀接触,压合时间过短也可能导致产品进入下一工序前粘接尚未稳定。应结合材料和胶水要求核对压力、时间及实际压合面积。
5. 上胶量或粘度不合适
胶层过薄可能无法完全覆盖表面,过厚则可能延长稳定时间或产生胶接缺陷。胶粘剂粘度还会随温度、储存时间和搅拌条件变化,因此应同时检查上胶量、温度和施工条件,并记录不同批次的测量结果。
6. 生产线速度过快
生产线提速后,接触时间、压合时间或固化时间可能不再合适。改变产能时应同时评估胶水的开放时间和稳定时间。
7. 固化或储存条件不合适
产品在压合后可能尚未达到最终强度。温度、湿度、等待时间及粘接后的堆放方式都可能影响结果。应区分刚压合后脱胶与使用一段时间后脱胶,因为两者的原因可能不同。
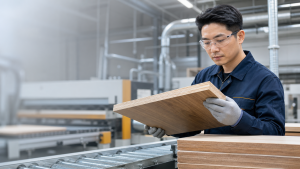
应按什么顺序检查?
为避免无目的试验,企业可以按以下顺序检查:
- 确认脱胶出现的位置和时间。
- 检查表面、含水率及材料状态。
- 记录温度、压力、压合时间和生产线速度。
- 检查上胶量、粘度和涂胶方法。
- 核对固化、储存及等待条件。
- 在更换胶水前进行受控试验。
胶粘剂脱胶快速检查表
| 项目 | 需要注意的迹象 | 检查方法 |
|---|---|---|
| 材料表面 | 附着灰尘、油污或脱模剂 | 涂胶前清洁并确认表面洁净 |
| 含水率 | 不同批次材料含水率变化 | 生产前测量并记录 |
| 压合参数 | 温度、压力或时间不稳定 | 将实际参数与工艺流程核对 |
| 上胶量 | 胶层过薄或过厚 | 检查施工时的用量和粘度 |
常见问题
为什么压合后胶水会脱胶?
原因可能来自表面、材料含水率、温度、压力、压合时间或固化条件,不一定是胶水本身。
应该立即更换胶水吗?
不建议立即更换。应先检查材料和工艺参数,避免更换胶水后问题仍然重复。
如何选择合适的胶水?
应将材料、设备、生产线速度和压合条件与胶水技术参数进行对照。可进一步阅读工业胶粘剂选择指南,TECHBOND也可根据具体应用提供支持。
可参考木材生产粘接工艺控制指南,建立适合自身生产的检查清单。
结论
胶粘剂脱胶并不总是源于胶水本身。准确诊断需要同时考虑材料、设备、工艺参数及粘接后的条件。对于木材应用,还可参考TECHBOND木工胶解决方案。
TECHBOND可根据生产线实际信息协助评估处理方向。您可以查看TECHBOND联系信息,提交材料类型、设备、生产速度、压合参数和脱胶位置照片,以获得合适的胶水及使用条件建议。