双组分乳胶木材拼接可配合旋转夹具或高频设备使用。两种工艺在设备投资、压合方式、生产节拍、木料条件和参数控制方面存在明显差异。本文从实际生产角度进行比较,帮助木制品企业根据材料、产量及质量要求选择合适的拼接方案。
文章目录
什么是双组分乳胶?
木材用双组分乳胶通常由水性聚合物基础组分与配套固化或催化组分组成。两种组分按照产品技术资料规定的比例混合后使用,以满足特定木材、接缝结构和耐水等级的要求。不同产品的混合比例、可操作时间、涂胶量、压力和固化条件并不相同,因此不能直接套用其他胶粘剂的参数。
双组分乳胶可用于实木条、板材及木制部件拼接
双组分乳胶的应用特点
- 可根据产品体系和测试要求评估耐湿、耐热及粘接强度。
- 能够配合手工涂胶、半自动设备或自动化产线施工。
- 可用于多种硬木、软木、油性木材或人造板,但必须针对具体基材进行样品测试。
- 水性体系便于涂布和清洁;工具与设备应在胶液固化前按照技术说明及时清洗。
- 混合后的可使用时间有限,应依据当前TDS配置适量胶液,避免超时使用。
- 是否满足EN 204 D3、D4或其他等级,必须以具体产品的有效测试资料和适用标准为准。
木材种类、含水率、表面平整度、加工精度和环境温度都会影响粘接结果。对于油性木材、密度差异较大的木材或经过特殊处理的表面,更需要在正式投产前进行试样和破坏性检查。
旋转夹具与高频设备的工作方式
旋转夹具拼接
旋转夹具通过机械装置对排列好的木条或板材施加侧向压力,使接缝在胶粘剂固化过程中保持紧密。该方式设备结构相对直观,适合多种尺寸、小批量生产、短料拼接或产品规格经常变化的工厂。
实际压合时间取决于胶粘剂体系、木材、环境温度、涂胶量、压力和后续养生要求。不能仅根据固定时间判断胶层是否完成固化。
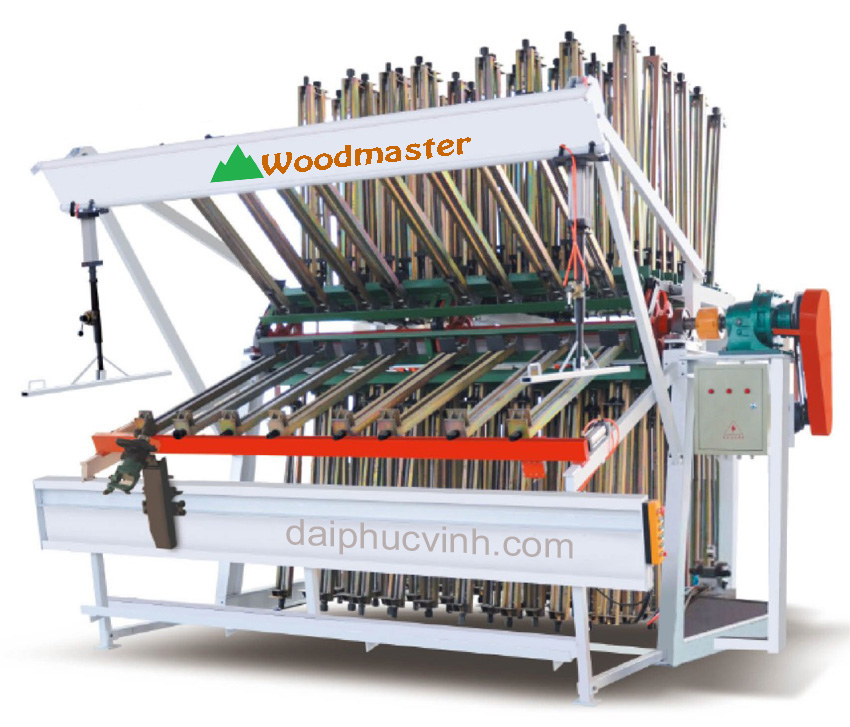
双组分乳胶可配合旋转夹具与高频木材拼接设备
高频拼接设备
高频设备在施加压力的同时,利用高频电场使胶层和材料体系产生受控加热,从而缩短胶粘剂达到初步固化状态所需的时间。该工艺常用于产量要求较高、规格相对稳定的工业化板材拼接线。
高频工艺对木料厚度一致性、表面加工、接缝配合、含水率、设备电极和参数设定的要求通常更高。频率、功率、压合压力和处理时间应由设备与胶粘剂供应方共同确认,并通过现场试机优化。
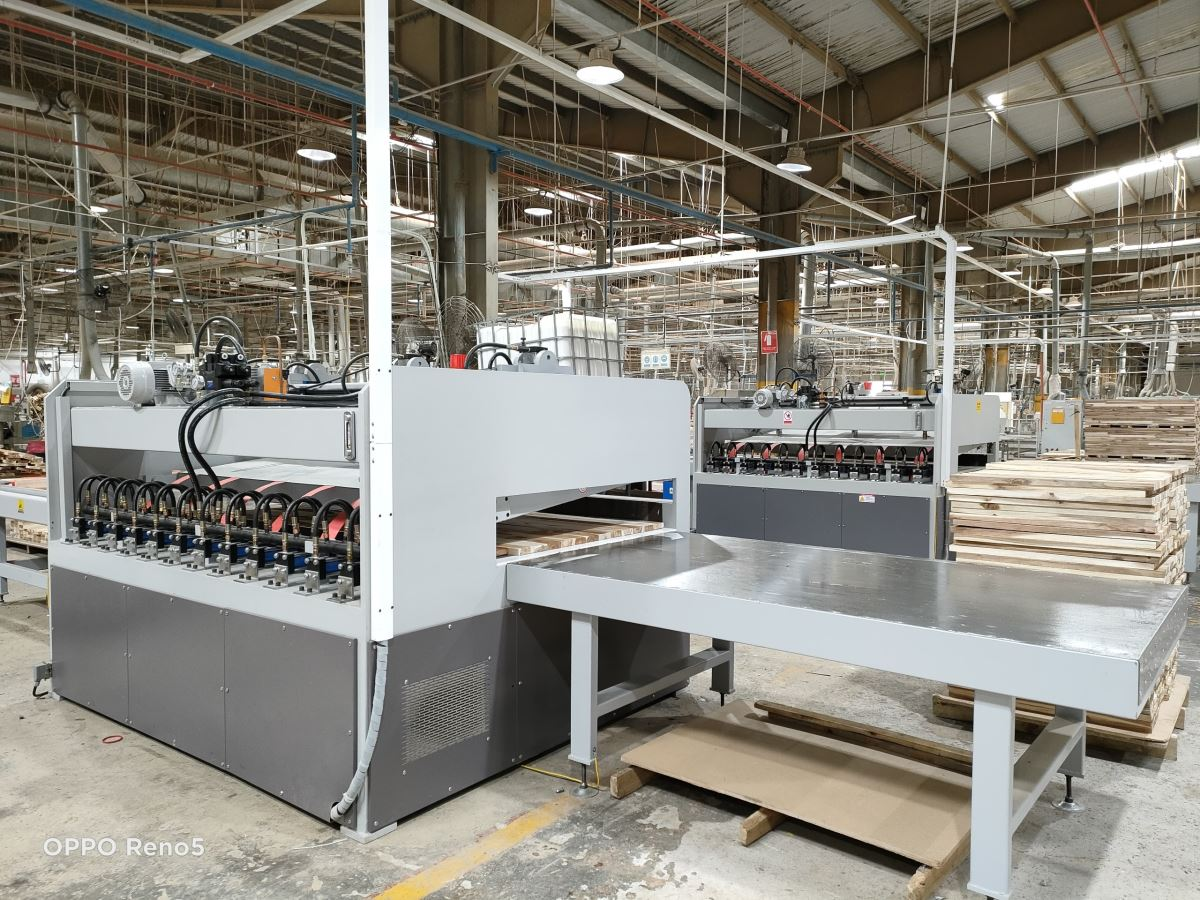
高频设备适合对生产节拍和参数控制要求较高的木材拼接产线
双组分乳胶木材拼接工艺比较
以下内容用于说明两类设备的常见差异。具体生产能力、材料限制及工艺时间应以胶粘剂TDS、设备说明书和工厂试验结果为准。
| 比较项目 | 旋转夹具 | 高频拼接设备 |
| 压合方式 | 以机械压力保持接缝闭合,等待胶层形成足够强度 | 机械压力配合受控高频加热,加快胶层达到初步固化状态 |
| 生产节拍 | 通常较长,受环境、木材和胶粘剂固化速度影响明显 | 通常较快,适合连续化和较高产量生产 |
| 木料条件 | 可适应多种尺寸,但仍需保证接缝加工和压力分布合理 | 对厚度一致性、平整度、含水率和翘曲控制要求较高 |
| 产品类型 | 短料、小批量、多规格木条或板材 | 规格较稳定的板材、指接后拼板及工业化生产 |
| 设备与操作 | 设备结构相对简单,需要管理夹紧力、排板和压合时间 | 需要协调功率、频率、压力、时间、电极与输送系统 |
| 投资与维护 | 初始配置通常较灵活,维护重点为夹具和机械结构 | 设备系统较复杂,需要稳定电力、参数管理和专业维护 |
| 质量控制 | 重点检查涂胶均匀性、接缝闭合和养生时间 | 除接缝和涂胶外,还需检查加热均匀性及设备参数稳定性 |
高频木材拼接的关键控制点
- 木材含水率:过高、过低或同批材料差异过大,都可能造成加热和粘接状态不均匀。目标范围应根据木材、产品和工厂条件确定。
- 接缝加工:拼接面应清洁、平整并具备良好配合。明显缝隙不能仅依靠增加胶量补偿。
- 涂胶量:过少可能导致润湿不足,过多可能延长干燥、增加溢胶或影响高频加热稳定性。
- 压力:压力应均匀覆盖拼接区域。压力不足可能出现缝隙,过高则可能造成胶液被过度挤出或木料变形。
- 设备参数:高频功率、时间和电极设置应逐步调整并记录,不应在缺少验证的情况下大幅更改。
- 后续养生:离开设备并不代表胶层已经达到最终性能。加工、砂光或承载前应满足产品规定的养生条件。
双组分乳胶的混合与使用注意事项
混合前应确认两种组分属于同一配套产品,并检查批次、保质期和储存状态。按照TDS规定称量组分,充分搅拌至体系均匀,同时避免引入过多气泡。
- 不要自行提高或降低固化组分比例,也不要混合不同型号、不同批次状态异常或来源不明的材料。
- 根据预计消耗量分批配胶,并在产品规定的可操作时间内使用。
- 已超过可操作时间、黏度明显异常或出现结块的混合胶不应继续用于生产。
- 保持涂胶设备、容器和工具清洁,避免固化残留物进入新配制的胶液。
- 胶粘剂应按标签、TDS和SDS规定储存,避免冻结、暴晒、过热及包装长期敞开。
如何选择合适的木材拼接方案?
选择旋转夹具或高频设备时,应综合考虑木材种类、产品尺寸、接缝结构、日产量、人员能力、设备投资及质量标准。产量较小、规格变化频繁时,旋转夹具可能更灵活;规格稳定并要求较高生产效率时,高频设备可能更适合,但需要更严格的材料和参数管理。
胶粘剂选型同样需要结合工艺。建议先提供木材样品、目标耐水等级、设备信息和当前生产参数,再通过小试和现场试机确认。试验应检查接缝外观、木破率、初期强度、养生后强度以及实际使用环境中的稳定性。
TECHBOND木材胶粘剂解决方案
TECHBOND提供木材拼接、水性乳胶及工业胶粘剂应用支持,可根据客户的木材、设备、生产节拍和质量要求协助进行产品初筛与测试。具体混合比例、施工参数、耐水等级及安全要求,应以所选产品的最新TDS、SDS和有效检测资料为准。
如需评估双组分乳胶木材拼接应用,请访问TECHBOND中文网站并提供木材种类、含水率、设备型号、目标产量及使用环境信息。
TECHBOND MFG(越南)有限公司
- 地址:越南胡志明市永新坊,越南-新加坡工业园II-A,23号路,VSIP II-A 18号
- 热线:0866 15 37 68
- 邮箱:info@techbond.com.vn