单组分乳胶Finger纵向拼接是将短木料通过指形榫结构连接成长料的常见工艺,广泛用于家具、门窗、地板、装饰线条和其他木制品生产。稳定的拼接质量取决于胶粘剂、木材、齿形加工、涂胶、组装、压力和养生条件的共同配合。
文章目录
TECHBOND单组分乳胶简介
单组分乳胶通常是可直接使用的水性木材胶,不需要在现场加入固化剂。产品可采用PVAc等聚合物体系,但具体组成、黏度、固含量、开放时间、耐水等级和适用木材必须以当前产品TDS与有效测试资料为准。
与双组分产品相比,单组分胶省去称量和混合步骤,可减少配比误差并简化生产管理。但“无需混合”并不代表所有产品都适用于同一木材或同一耐水要求,正式使用前仍需进行样品测试。
单组分乳胶可用于Finger木材纵向拼接及其他木制品粘接
单组分乳胶的应用特点
- 直接使用:无需现场配比,便于控制操作一致性和胶液管理。
- 便于涂布:可根据产品和设备采用手工、滚胶、喷胶或专用Finger涂胶系统。
- 水性体系:未固化胶通常便于用水清洁,但具体清洗方法应遵循产品说明。
- 适配多种木材:可评估用于硬木、软木和部分人造板;油性、致密或特殊处理木材必须单独测试。
- 性能按产品确定:固化速度、最终强度、耐热和耐水能力因型号而异,不能用通用描述代替TDS。
选择胶粘剂时,应同时考虑木材含水率、密度、天然油脂、加工精度、接缝用途、生产速度、设备配置以及成品所处环境。
Finger纵向拼接的原理与应用
Finger jointing是在两段木料端部加工相互啮合的指形齿,通过胶粘剂与压力形成较大的有效粘接面积。该结构可利用短料生产长度更大的木构件,并有助于提高原材料利用率。
Finger拼接料可用于家具框架、门窗部件、楼梯、装饰线条、地板基材、台面、木制包装及其他工程木制品。是否适用于承重、室外或高湿环境,应依据结构设计、胶粘剂等级及相关标准确认。
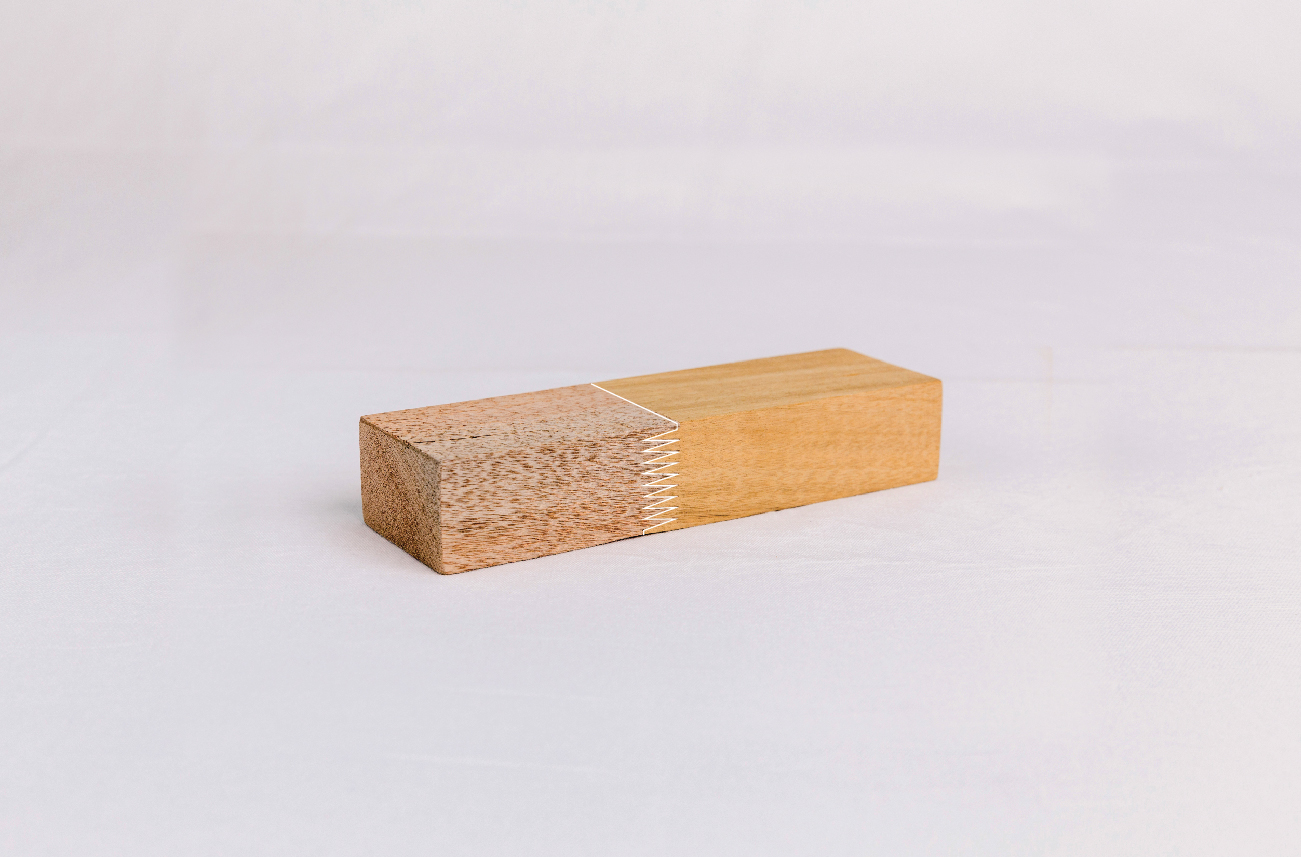
Finger纵向拼接通过齿形加工、均匀涂胶和受控压合形成长木料
单组分乳胶Finger纵向拼接流程
第一步:检查并准备木材
- 确认木材种类、密度、含水率和储存状态符合生产要求;同一批材料差异不宜过大。
- 剔除明显腐朽、开裂、污染、严重翘曲或齿形区域存在缺陷的木料。
- 保持加工面清洁,无灰尘、油脂、脱模剂或其他会妨碍润湿的污染物。
- 木料应在接近实际生产环境的条件下平衡,避免温湿度变化造成尺寸不稳定。
第二步:加工Finger齿形
使用合适刀具加工相互匹配的齿形。齿面应完整、光滑且无烧伤、撕裂或明显毛刺。两端试配时应均匀啮合,不应依靠过量胶液填补加工误差。
刀具磨损会改变齿形尺寸与配合状态,应建立检查和更换记录。木材加工后不宜长时间暴露在粉尘或高湿环境中,以免表面状态发生变化。
第三步:确认胶液状态
- 检查产品型号、批次、保质期和包装状态,使用前按说明适当均匀搅拌。
- 不要随意加水、增稠剂、固化剂或混入其他胶粘剂。
- 如胶液出现异常结块、分层、异味或冻结损伤,应隔离并由技术人员评估。
第四步:均匀涂胶
将胶液均匀涂布在Finger齿面有效区域,确保齿根、齿侧和齿尖得到适当润湿。涂胶量过少可能造成缺胶,过多则会增加溢胶、清洁和干燥负担。
涂胶量、胶液温度与设备速度应共同控制并记录。更换木材、胶粘剂批次或生产速度时,需要重新确认参数。
第五步:组装与压合
- 在产品规定的开放时间内完成齿形啮合和进料,避免胶面过早失水或结皮。
- 压力应足以使齿形完整啮合并保持接缝闭合,但不应造成胶液被过度挤出或木材损伤。
- 压合压力、时间、送料速度和设备设定应根据齿形、木材与TDS通过试机确定。
- 观察溢胶是否连续均匀,可作为涂胶和接触状态的辅助信号,但不能替代强度检测。
第六步:养生与后续加工
木料离开压合设备后,胶层通常仍需继续固化。锯切、刨削、砂光、搬运或承载前,应满足产品规定的养生时间和环境条件。低温、高湿或木材含水率较高时,固化速度可能发生变化。
第七步:清洁与安全
在胶液固化前清洁涂胶设备、容器和工具,避免干胶影响供胶稳定性。操作人员应阅读SDS,使用适当个人防护用品;胶液接触皮肤或眼睛时按安全资料处理。
Finger拼接质量检查
- 外观:检查齿形啮合、接缝、错位、裂纹、缺胶和溢胶情况。
- 尺寸:确认拼接后的直线度、长度、厚度及后续加工余量。
- 强度:按照企业质量计划进行弯曲、拉伸或破坏性测试,并观察木破率与失效位置。
- 环境验证:如产品用于潮湿、冷热循环或其他特殊环境,应按目标标准完成相应测试。
- 追溯:记录木材、胶粘剂批次、含水率、设备参数、生产时间和检测结果。
常见问题与排查方向
接缝强度不足:检查齿形加工、木材含水率、涂胶覆盖、开放时间、压力和养生是否符合要求。
接缝出现缝隙:核对刀具状态、齿形配合、送料对中和压力分布,不能只通过增加胶量解决。
胶液干燥过快:检查车间温湿度、胶液温度、设备速度和开放时间;必要时与技术人员调整产品或工艺。
溢胶过多:检查涂胶量、设备计量、齿形间隙和压力,避免胶液浪费及设备积胶。
如何选择Finger拼接胶?
选择时应提供木材种类、齿形尺寸、设备型号、生产速度、目标强度、成品用途、耐水等级和环境条件。建议先进行实验室试样,再在真实生产线上试机,并对养生后的接缝进行质量验证。
TECHBOND木材胶粘剂解决方案
TECHBOND提供用于Finger纵向拼接、实木拼板、组装和其他木制品生产的水性胶粘剂及应用支持。具体产品参数、耐水等级与施工条件应以最新TDS、SDS和测试结果为准。
访问TECHBOND中文网站并提供木材、齿形、设备和生产要求,以获得更有针对性的产品评估建议。
TECHBOND MFG(越南)有限公司
- 地址:越南胡志明市永新坊,越南-新加坡工业园II-A,23号路,VSIP II-A 18号
- 热线:0866 15 37 68
- 邮箱:info@techbond.com.vn