Techbond Việt Nam là đại lý phân phối các dòng keo Marston-Domsel, mở rộng lựa chọn cho nhu cầu dán lắp ráp, khóa ren, làm kín và bảo trì thiết bị công nghiệp. Danh mục bao gồm keo kỵ khí, keo dán nhanh, keo hai thành phần, keo đàn hồi, silicone và keo UV.
Nội dung bài viết
Thêm lựa chọn keo cho lắp ráp và bảo trì công nghiệp
Trong sản xuất, mỗi mối ghép có yêu cầu riêng về vật liệu, khe hở, tải trọng và điều kiện vận hành. Bên cạnh các dòng keo công nghiệp Techbond Việt Nam phục vụ doanh nghiệp sản xuất, các dòng Marston-Domsel mang đến thêm lựa chọn cho công đoạn lắp ráp chi tiết và bảo trì máy móc.
Techbond Việt Nam tiếp nhận thông tin về vật liệu, công đoạn và điều kiện sử dụng để tư vấn dòng keo phù hợp. Các sản phẩm Marston-Domsel được phân phối bên cạnh những dòng keo do Techbond sản xuất.
Các nhóm keo Marston-Domsel
Keo kỵ khí: khóa ren, cố định chi tiết và làm kín
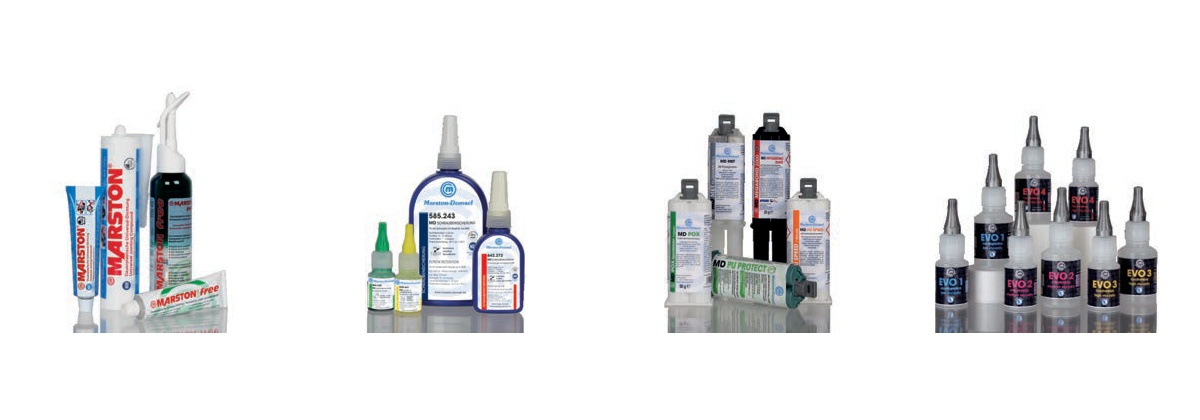
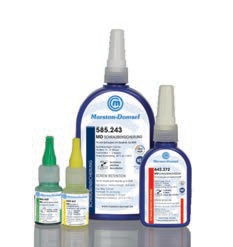
Nhóm MD Anaerobic gồm keo khóa ren MD Screw Retention, keo cố định bạc và ổ bi MD Bushing & Bearing Retention, keo làm kín ren ống MD Pipe Thread Sealant và keo làm kín mặt bích MD Surface Sealant. Các dòng này phục vụ những vị trí lắp ghép khác nhau trong cụm máy và thiết bị.
Khi lựa chọn, cần xác định kích thước mối ghép, vật liệu kim loại, độ hở và yêu cầu tháo bảo trì. Độ bền liên kết và điều kiện đóng rắn cần đối chiếu theo tài liệu của từng mã keo.
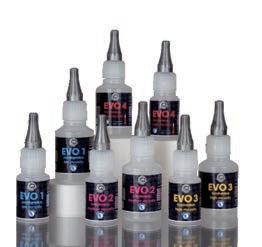
Keo dán nhanh MD GLUE RAPID
Nhóm keo dán nhanh cyanoacrylate (CA) gồm MD GLUE RAPID, RAPID EVOLUTION và các dòng chuyên dụng. Đây là nhóm sản phẩm dành cho nhu cầu dán nhanh chi tiết; mã keo cần được lựa chọn theo bề mặt vật liệu, độ nhớt và thời gian thao tác yêu cầu.
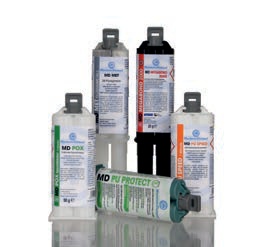
Keo hai thành phần cho dán lắp ráp và sửa chữa
Danh mục gồm các dòng MD MEGABOND, MD POX, MD MET và MD PU SPEED. Nhóm sản phẩm hai thành phần có nhiều hệ hóa học, vì vậy cần chọn theo yêu cầu của mối dán thay vì chỉ dựa vào tên gọi “keo AB”.
Các yếu tố cần trao đổi gồm cặp vật liệu, diện tích dán, khả năng điền khe, thời gian thao tác, thời gian đưa vào sử dụng và tải trọng. Với dòng epoxy, doanh nghiệp có thể tham khảo thêm hướng dẫn sử dụng keo epoxy về các bước chuẩn bị và thi công. Tỷ lệ trộn, đầu trộn và phương pháp thi công phải theo hướng dẫn của từng mã.
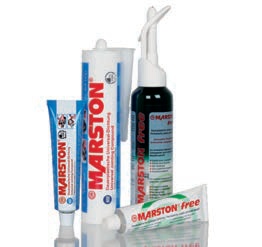
Keo đàn hồi, silicone và sản phẩm làm kín
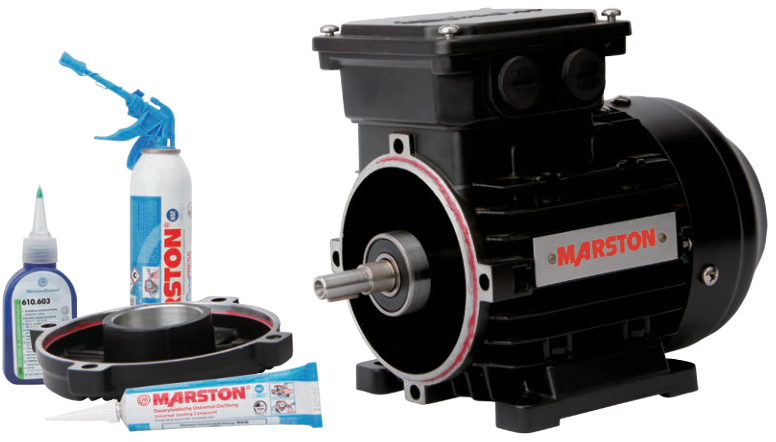
Các dòng MD MS POLYMER, MD FLEX PU và MD MS 2K bổ sung lựa chọn cho mối ghép cần độ đàn hồi. Các dòng MARSTON, MARSTON Free và MD SIL đáp ứng những nhu cầu làm kín khác nhau tùy theo mã sản phẩm.
Việc chọn sản phẩm cần tính đến chuyển động của mối ghép, vật liệu tiếp xúc, môi trường vận hành và yêu cầu hoàn thiện bề mặt. Khả năng chịu nhiệt, hóa chất và các chứng nhận phải được kiểm tra trên đúng sản phẩm dự kiến sử dụng.
Keo UV và vật tư hỗ trợ thi công
Nhóm MD MUV và UV STAR sử dụng cơ chế đóng rắn bằng tia UV. Khi xem xét ứng dụng, cần kiểm tra khả năng tia UV tiếp cận lớp keo và thiết bị chiếu phù hợp.
Marston-Domsel còn có chất làm sạch, chất xử lý bề mặt (primer), sản phẩm tháo keo, súng bơm và đầu trộn. Đây là các vật tư cần cân nhắc cùng quy trình chuẩn bị bề mặt và thi công.
Cần cung cấp thông tin gì để được tư vấn chọn keo?
Doanh nghiệp có thể chuẩn bị các thông tin sau khi liên hệ Techbond Việt Nam:
- Vật liệu cần dán hoặc làm kín, tình trạng bề mặt và hình ảnh chi tiết.
- Kích thước mối ghép, khe hở và yêu cầu chịu lực hoặc chống rò rỉ.
- Nhiệt độ, độ ẩm và môi chất tiếp xúc trong quá trình vận hành.
- Thời gian thao tác, phương pháp bơm keo và yêu cầu tháo lắp bảo trì.
- Mã keo đang sử dụng, quy cách và nhu cầu dự kiến.
Trước khi áp dụng vào sản xuất, cần đối chiếu tài liệu kỹ thuật TDS, phiếu an toàn SDS và thử nghiệm trên vật liệu thực tế. Thông tin giá, quy cách cung ứng và thời gian giao hàng sẽ được trao đổi theo mã sản phẩm và nhu cầu cụ thể.
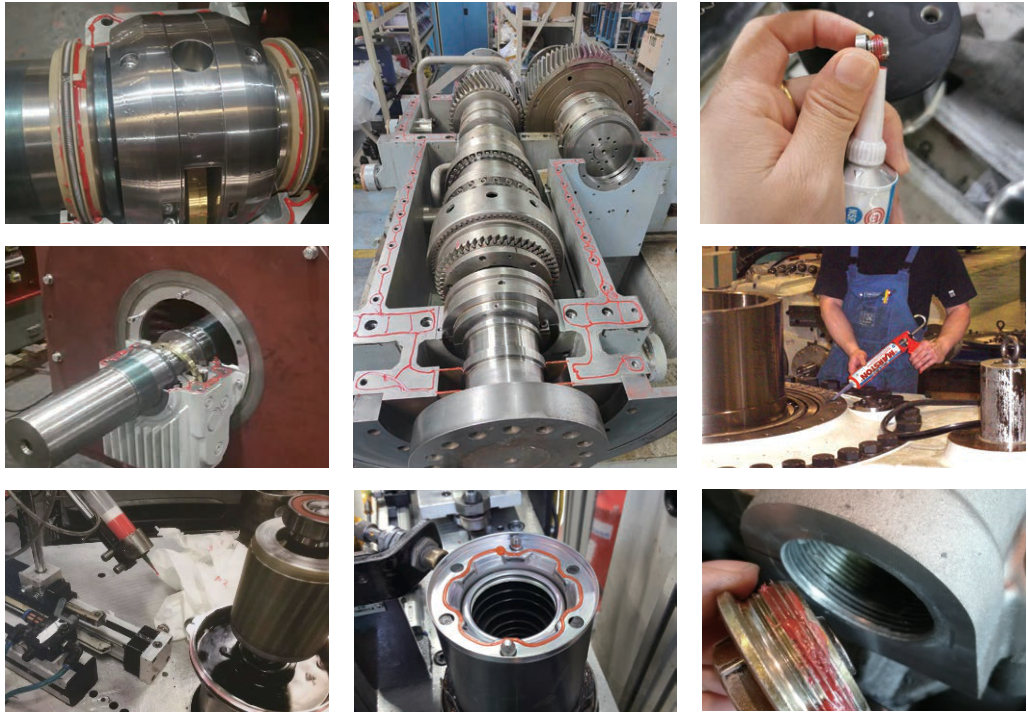
Đánh giá ứng dụng trước khi chọn mã keo
Việc chọn keo Marston-Domsel nên bắt đầu từ mục đích của mối ghép. Doanh nghiệp cần làm rõ vị trí đó dùng để khóa ren, cố định chi tiết, làm kín hay dán lắp ráp. Hai mối ghép có hình thức gần giống nhau nhưng khác vật liệu, khe hở hoặc yêu cầu bảo trì có thể cần phương án khác nhau. Cần xác định nhóm sản phẩm phù hợp, sau đó đối chiếu mã keo cụ thể với TDS.
Thông tin cần ghi nhận tại vị trí sử dụng
Hãy chuẩn bị hình ảnh chi tiết, bản vẽ kích thước nếu có và mô tả bề mặt thực tế. Đối với ứng dụng đang gặp lỗi, nên ghi nhận vị trí bong, rò rỉ hoặc nguyên nhân nghi ngờ để trao đổi. Thông tin càng cụ thể, việc đánh giá sản phẩm càng sát nhu cầu của bộ phận sản xuất và bảo trì.
Cần phân biệt điều kiện lúc thi công với điều kiện khi thiết bị hoạt động. Doanh nghiệp nên nêu cách chuẩn bị bề mặt, dụng cụ bơm keo, thời gian có thể chờ keo đóng rắn và môi trường vận hành. Nếu cần tiếp xúc nước, dầu hoặc hóa chất, hãy cung cấp tên môi chất và nhiệt độ dự kiến để kiểm tra tài liệu của đúng mã.
Yêu cầu tháo lắp và bảo trì
Trước khi thử, hãy xác định mối ghép có cần tháo định kỳ hay không. Tần suất bảo trì, dụng cụ hiện có và khả năng thay chi tiết là những thông tin cần trao đổi cùng yêu cầu liên kết hoặc làm kín. Không nên lựa chọn chỉ theo màu chai hoặc suy đoán rằng sản phẩm có tên gần giống sẽ thay thế trực tiếp cho nhau.
Thử mẫu và đánh giá chi phí sử dụng
Doanh nghiệp nên thống nhất tiêu chí đánh giá trước khi thử keo. Mẫu cần đại diện cho vật liệu và quy trình thực tế; cách chuẩn bị bề mặt, tỷ lệ trộn, thời gian thao tác và điều kiện đóng rắn phải theo hướng dẫn của sản phẩm được chọn. Ghi lại những yếu tố này giúp kết quả giữa các lần thử có thể đối chiếu.
- Mô tả vật liệu, hình dạng mối ghép và yêu cầu cần đạt.
- Đối chiếu TDS, SDS, quy cách và dụng cụ thi công.
- Thử trên mẫu đại diện theo quy trình đã thống nhất.
- Ghi lượng keo, thời gian thao tác và kết quả đánh giá.
- Xác nhận phương án với bộ phận phụ trách trước khi áp dụng rộng rãi.
Chi phí nên được tính trên mỗi chi tiết hoặc mối ghép hoàn thành. Ngoài giá mua, cần xem lượng keo thực dùng, hao hụt, đầu trộn, vật tư làm sạch, thời gian thao tác và tỷ lệ phải làm lại. Cách đối chiếu này giúp doanh nghiệp đánh giá hiệu quả theo quy trình của mình, thay vì chỉ so giá trên mỗi chai.
Bảng mã sản phẩm và thông số lựa chọn
Các bảng dưới đây giúp doanh nghiệp so sánh mã keo theo độ nhớt, khe hở, thời gian và nhiệt độ sử dụng. “≈” là giá trị xấp xỉ; “—” là thông số không liệt kê trong bảng. Thời gian đạt độ bền ban đầu, độ bền chức năng, se mặt và đóng rắn hoàn toàn là các mốc khác nhau. Khi chọn mã cho sản xuất, hãy đối chiếu TDS hiện hành và thử trên vật liệu thực tế. Quy cách và khả năng cung ứng được Techbond Việt Nam xác nhận theo từng yêu cầu.
Keo khóa ren MD Screw Retention
| Mã / dòng sản phẩm | Độ nhớt (mPa·s) | Cỡ ren tối đa | Khe hở (mm) | Mô-men phá khóa (N·m) | Độ bền ban đầu (phút) | Độ bền chức năng (giờ) | Dải nhiệt (°C) |
|---|---|---|---|---|---|---|---|
| MSS.541.241 | 100–150 | M12 | 0.10 | 10–15 | 10–20 | 1–3 | −55…+150 |
| MSS.550.222 | 900–1100 | M24 | 0.20 | 4–8 | 15–30 | 1–3 | −55…+150 |
| MSS.581.242 | 900–1100 | M24 | 0.20 | 15–25 | 10–20 | 1–3 | −55…+150 |
| MSS.585.243 | 2000–7500 | M36 | 0.25 | 17–22 | 10–20 | 1–3 | −55…+150 |
| MSS.5850K.2400 | 1700–9000 | M36 | 0.25 | 13–18 | ≈30 | 6–12 | −55…+150 |
| MSS.681.262 | 3000–6000 | M36 | 0.25 | 20–25 | 10–15 | 1–3 | −55…+150 |
| MSS.520.290 | 70–90 | M6 | 0.07 | 15–25 | 10–20 | 1–3 | −55…+150 |
| MSS.587.245 | 6000–20000 | M80 | 0.30 | 10–15 | 15–30 | 1–3 | −55…+150 |
| MSS.641.270/1 | 400–700 | M20 | 0.15 | 28–35 | 15–30 | 1–3 | −55…+150 |
| MSS.642.272 | 8000–15000 | M36 | 0.30 | 20–35 | 20–40 | 3–6 | −55…+230 |
| MSS.6410K.2700 | 500 | M20 | 0.15 | 20–30 | 20–40 | 6–12 | −55…+150 |
MSS.550.222 có độ bền thấp; MSS.541.241, 581.242, 585.243, 5850K.2400 và 681.262 thuộc nhóm độ bền trung bình. Các mã 520.290, 587.245, 641.270/1, 642.272 và 6410K.2700 thuộc nhóm độ bền cao, khó tháo hơn. Quy cách chai của nhiều mã gồm 20 g, 50 g và 250 g; kiểm tra mã đặt hàng cho từng lựa chọn.
Keo cố định bạc, ổ bi MD Bushing & Bearing Retention
| Mã / dòng sản phẩm | Độ nhớt (mPa·s) | Khe hở (mm) | Mô-men phá khóa (N·m) | Độ bền ban đầu (phút) | Độ bền chức năng (giờ) | Dải nhiệt (°C) |
|---|---|---|---|---|---|---|
| MBL.610.603 | 100–150 | 0.10 | 25–30 | 10 | 1–3 | −55…+150 |
| MBL.630.641 | 500–700 | 0.12 | 12–15 | 10–20 | 1–3 | −55…+150 |
| MBL.650.648 | 400–600 | 0.15 | 30–35 | 5–10 | 1–3 | −55…+175 |
| MBL.665.620 | 8000–15000 | 0.30 | 25–30 | 20–40 | 3–6 | −55…+230 |
| MBL.690.638 | 1500–2500 | 0.20 | 30–40 | 5–10 | 1–3 | −55…+150 |
MBL.630.641 có độ bền trung bình, có thể tháo; bốn mã còn lại thuộc nhóm độ bền cao. Không dùng trực tiếp số mô-men này để thay thế đánh giá tải của mối ghép trụ.
Keo làm kín ren ống MD Pipe Thread Sealant
| Mã / dòng sản phẩm | Độ nhớt (mPa·s) | Cỡ ren tối đa | Khe hở (mm) | Mô-men phá khóa (N·m) | Độ bền ban đầu (phút) | Độ bền chức năng (giờ) | Dải nhiệt (°C) |
|---|---|---|---|---|---|---|---|
| MRG.678.511 | 60000–90000 | M80 | 0.30 | 7–10 | 20–40 | 1–3 | −55…+150 |
| MRG.670.542 | 500–700 | M20 | 0.15 | 12–16 | 10–20 | 1–3 | −55…+150 |
| MRG.675.577 | 4000–70000 | M80 | 0.50 | 18–22 | 15–30 | 1–3 | −55…+150 |
| MRG.676.576 special | 15000–25000 | M56 | 0.25 | 8–12 | 10–15 | 1–4 | −55…+180 |
| MRG.6750K.5770 | 24000–70000 | M80 | 0.50 | 18–22 | 15–30 | 1–3 | −55…+150 |
| MRG.666.620 | 3000–5000 | M56 | 0.25 | 28–36 | 20–40 | 1–3 | −55…+200 |
Keo làm kín mặt bích MD Surface Sealant
| Mã / dòng sản phẩm | Độ nhớt (mPa·s) | Khe hở (mm) | Độ bền cắt (MPa) | Độ bền ban đầu (phút) | Đóng rắn hoàn toàn (giờ) | Dải nhiệt (°C) |
|---|---|---|---|---|---|---|
| MFD.2000.573 | 17000–50000 | 0.50 | 4–6 | 20–40 | 1–3 | −55…+150 |
| MFD.3000.518 | 50000–250000 | 0.50 | 8–13 | 10–20 | 1–3 | −55…+150 |
| MFD.4000.574 | 30000–100000 | 0.50 | 5–10 | 15–30 | 1–3 | −55…+150 |
| MFD.5000.510 | 70000–300000 | 0.50 | 5–10 | 15–30 | 3–6 | −55…+200 |
Độ bền cắt được ghi theo DIN 54452. Thời gian trong bảng là giá trị tham khảo của từng mã; cần đối chiếu TDS và điều kiện lắp ghép trước khi xác nhận thời điểm thử kín hoặc đưa thiết bị vào vận hành.
Keo dán nhanh MD GLUE RAPID và EVO
| Mã / dòng sản phẩm | Độ nhớt (mPa·s) | Khe hở (mm) | Độ bền ban đầu (giây) | Dải nhiệt (°C) |
|---|---|---|---|---|
| MD GLUE EVO 1 | 25–55 | 0.10 | — | −40…+100 |
| MD GLUE EVO 2 | 150–250 | 0.15 | — | −40…+100 |
| MD GLUE EVO 3 | 1100–1500 | 0.30 | — | −40…+100 |
| MD GLUE EVO 4 | 2400–2600 | 0.35 | — | −40…+125 |
| MGL.101.4062 | ≈2–5 | 0.05 | 2–5 | −50…+80 |
| MGL.111.495 | ≈35–70 | 0.07 | 5–15 | −50…+80 |
| MGL.150.424 | ≈50–100 | 0.10 | 8–20 | −50…+80 |
| MGL.200.435 | ≈200–350 | 0.15 | 10–20 | −50…+80 |
| MGL.300.431 | ≈1200–1500 | 0.20 | 10–30 | −50…+80 |
| MGL.BS.406 | ≈3–10 | 0.05 | 2–10 | −50…+80 |
| MGL.BS100.401 | ≈100 | 0.07 | 2–10 | −60…+80 |
| MGL.BS-SP | ≈15–25 | 0.05 | 2–10 | −50…+80 |
| MGL.310.415 | ≈1200–1700 | 0.30 | 10–30 | −60…+80 |
| MGL.GA.460 | ≈30–50 | 0.03 | 5–20 | −60…+80 |
| MGL.SQ.414 | ≈90–120 | 0.10 | 3–30 | −50…+80 |
| MGL.M.493 | ≈10–30 | 0.05 | 20–70 | −50…+80 |
| MGL.M100.496 | ≈90–120 | 0.10 | 5–15 | −60…+80 |
| MGL.BZ Blitzschnell | 250–300 | 0.15 | 4–10 | −40…+80 |
| MGL.RS Rapid Secure | ≈120–170 | 0.15 | 5–90 | −40…+80 |
| MGL.FL.403 | 90–120 | 0.07 | 5–15 | −50…+80 |
| GLUE EL.4850 | ≈90–120 | 0.05 | 3–10 | −60…+80 |
| MGL.SW.480 black | ≈500–1000 | 0.10 | 5–40 | −50…+120 |
| MGL.SW15 black | ≈1500 | 0.15 | 10–30 | −60…+120 |
| MGL.PD Duplex | ≈90–230 | 0.15 | 10–130 | −50…+80 |
| MGL.GEL 454 | ≈55000 | 0.50 | 5–60 | −60…+80 |
| MGL.405 | 2500–3000 | 0.15 | 20–50 | −50…+135 |
Thời gian đạt độ bền ban đầu phụ thuộc vật liệu và điều kiện bề mặt. Dấu “—” nghĩa là không liệt kê giá trị trong bảng này. EVO 1–4 có quy cách 20 g và 50 g. Với PP, PE, PTFE hoặc silicone, cần đánh giá xử lý bề mặt và primer phù hợp trước khi thử.
Keo acrylic hai thành phần MEGABOND và CLEARBOND
| Mã / dòng sản phẩm | Tỷ lệ trộn | Thời gian thao tác (phút) | Độ bền ban đầu (phút) | Đóng rắn hoàn toàn (giờ) | Khe hở (mm) | Dải nhiệt (°C) | Nhiệt ngắn hạn (°C) |
|---|---|---|---|---|---|---|---|
| MMB / MEGABOND 2000 | 1:1 | 5–7 | 15 | 24 | 1–10 | −55…+120 | +140 |
| MMB.L / MEGABOND 2030 | 1:1 | 10–20 | 60 | 24 | 1–10 | −55…+120 | +140 |
| MMB.SW / MEGABOND black | 1:1 | 5–7 | 15 | 24 | 1–10 | −55…+120 | +140 |
| MMB.3 / MEGABOND 3000 | 10:1 | 4–6 | 15 | 24 | ≤10 | −55…+150 | +180 |
| MMB.3L / MEGABOND 3030 | 10:1 | 10–15 | 45 | 24 | ≤10 | −55…+150 | +180 |
| MMB.C / CLEARBOND | 1:1 | ≈1 | 10 | 24 | 0.15 | −55…+120 | +140 |
PU SPEED, PU PROTECT, POX, POLY và MET
| Mã / dòng sản phẩm | Tỷ lệ trộn | Thời gian thao tác (phút) | Độ bền ban đầu (phút) | Đóng rắn hoàn toàn (giờ) | Khe hở (mm) | Dải nhiệt (°C) | Nhiệt ngắn hạn (°C) |
|---|---|---|---|---|---|---|---|
| MD PU SPEED 1 min | 1:1 | ≈1 | ≈1 | ≈2 | ≈5 | −40…+120 | +140 |
| MD PU SPEED 5 min | 1:1 | ≈5 | ≈6 | ≈4 | ≈5 | −40…+120 | +140 |
| MD PU PROTECT | 1:1 | ≈1.5 | ≈5 | ≈4 | ≈5 | −40…+120 | +150 |
| MD POX 5 min | 1:1 | 5 | 10–12 | 24 | ≤3 | −50…+80 | — |
| MD POX 30 min | 1:1 | 30–35 | 60–120 | 24 | ≤2 | −50…+80 | — |
| MD POLY 1:1 / MPE | 1:1 | 2–4 | 18–22 | 24 | 1.5 | −50…+100 | — |
| MD MET | 1:1 | ≈5–10 | 15 | 24 | — | −40…+120 | — |
PU SPEED/PROTECT: độ nhớt khoảng 50.000/50.000/55.000 mPa·s tại +23°C, 50% RH. MD POX: thời gian đạt độ bền sơ bộ tại 20°C lần lượt 20–30 phút và 4–6 giờ; Shore D 60 và 75. MD POLY: 18–22 phút được xác định tại 23°C khi đạt 0,3 N/mm²; nhiệt độ thao tác +15…+25°C. MD MET: Shore D 60 ±10, khối lượng riêng 1,4 g/cm³, độ bền cắt khoảng 16 N/mm² (DIN 53283).
Keo sửa chữa epoxy MD MIX
| Mã / dòng sản phẩm | Tỷ lệ trộn | Thời gian thao tác (phút) | Độ bền ban đầu (phút) | Đóng rắn hoàn toàn (giờ) | Độ bền cắt (MPa) | Khe hở (mm) | Dải nhiệt (°C) | Nhiệt ngắn hạn (°C) |
|---|---|---|---|---|---|---|---|---|
| MD MIX.M | 1:1 | 3–4 | 8–10 | 24 | 4.5 | 15 | −50…+180 | +300 |
| MD MIX.A | 1:1 | 3–4 | 8–10 | 24 | 4.5 | 15 | −50…+180 | +300 |
| MD MIX.H | 1:1 | 3–4 | 8–10 | 24 | 5.5 | 15 | −50…+180 | +300 |
| MD MIX.K | 1:1 | 3–4 | 8–10 | 24 | 7.0 | 15 | −50…+180 | +300 |
| MD MIX.W | 1:1 | 3–4 | 8–10 | 24 | 6.0 | 15 | −50…+180 | +300 |
MIX.M: kim loại; MIX.A: nhôm; MIX.H: gỗ; MIX.K: đồng; MIX.W: ứng dụng nước. Độ bền cắt theo DIN 53283. Nhiệt độ thao tác +10…+30°C; nhiệt độ đóng rắn +6…+30°C. Các giá trị thời gian cần đánh giá lại theo nhiệt độ thực tế.
Keo CA hai thành phần CA-STAR 2K
| Mã / dòng sản phẩm | Tỷ lệ trộn | Khe hở (mm) | Đóng rắn hoàn toàn (giờ) | Ban đầu trên nhôm (giây) | Ban đầu trên PC (giây) | Ban đầu trên gỗ (giây) | Dải nhiệt (°C) | Nhiệt ngắn hạn (°C) |
|---|---|---|---|---|---|---|---|---|
| CA-STAR 2K | 4:1 | ≤6 | 24 | 20–40 | 25–45 | 45–80 | −40…+80 | +120 |
| CA-STAR 2K FLEX | 4:1 | ≤6 | 24 | 90 | 60 | 90–180 | −40…+80 | +120 |
Thời gian đạt độ bền ban đầu được tách theo nhôm, polycarbonate (PC) và gỗ. Cần dùng súng và đầu trộn đúng tỷ lệ 4:1. Quy cách CA-STAR 2K: 50 g/10 g; FLEX: 50 g/10 g, tùy dạng bao gói.
Keo UV MD MUV
| Mã / dòng sản phẩm | Độ nhớt (mPa·s) | Dải nhiệt (°C) | Quy cách |
|---|---|---|---|
| MD MUV 20 | 1200–2000 | −40…+120 | 50 g; 250 g |
| MD MUV 21 | 500–1000 | −40…+120 | 50 g; 250 g |
| MD MUV 22 | 2500–5000 | −40…+120 | 50 g; 250 g |
| MD MUV 23 | 50–100 | −40…+120 | 50 g; 250 g |
Thời gian đóng rắn cần được xác định theo nguồn UV, bước sóng, cường độ chiếu, chiều dày và khả năng truyền sáng của mối ghép. Không áp dụng một thời gian chung cho cả bốn mã.
Keo đàn hồi MS Polymer, FLEX PU và MK 3000
| Mã / dòng sản phẩm | Khối lượng riêng (g/cm³) | Se mặt (phút) | Tốc độ đóng rắn (mm/24 giờ) | Shore A | Độ giãn dài (%) | Độ bền kéo (MPa) | Dải nhiệt (°C) | Quy cách |
|---|---|---|---|---|---|---|---|---|
| MD MS POLYMER G/S/W | 1.48 | ≈10 | 3 | 60 | 300 | 2.7 | −40…+100 | 440 g |
| MD MS POLYMER T | 1.05 | ≈10 | 2 | 45 | 250 | 2.4 | −40…+100 | 300 g |
| MD MS ULTRA FLEX | 1.46 | ≈10 | 3 | 60 | 280 | 4.2 | −40…+110 | 440 g |
| MD MS STEEL FLEX | 1.05 | ≈10 | 2 | 45 | 250 | 2.4 | −40…+100 | 300 g |
| MD MS POOL FLEX | 1.48 | ≈10 | 3 | 60 | 300 | 2.7 | −40…+100 | 440 g |
| MD FLEX PU | 1.18 | ≈60 | 4 | 50 | — | — | −40…+90 | 360 g |
| MD MK 3000 | 1.5 | 10–15 | 3 | 58 | 335 | 2.18 | −40…+100 | 450 g |
G/S/W: xám/đen/trắng; T: trong suốt. MS POLYMER G/S/W và POOL FLEX có mức nhiệt ngắn hạn +130°C; MK 3000 +120°C trong 2–3 giờ. FLEX PU: se mặt và tốc độ đóng rắn tại 23°C, 50% RH; MK 3000: se mặt tại 23°C, 55% RH. Không xem tốc độ mm/24 giờ là thời gian đóng rắn toàn bộ mọi chiều dày.
Keo MS Polymer hai thành phần
| Mã / dòng sản phẩm | Tỷ lệ trộn | Thời gian thao tác (phút) | Se mặt (phút) | Độ bền ban đầu (giờ) | Đóng rắn hoàn toàn (giờ) | Shore A | Độ giãn dài (%) | Độ bền kéo (MPa) | Dải nhiệt (°C) |
|---|---|---|---|---|---|---|---|---|---|
| MD MS 2K G | 1:1 | 10 | ≈20 | 1 | 24 | 40 | 350 | 2.2 | −40…+100 |
| MD MS 2K S | 1:1 | 30 | ≈20 | 1 | 24 | 45 | 300 | 2.4 | −40…+100 |
| MD MS 2K T | 1:1 | 15 | ≈20 | 1 | 24 | 35 | 180 | 1.2 | −40…+100 |
G/S/T: xám/đen/trong suốt. Nhiệt độ thao tác +5…+40°C; se mặt tại 23°C, 55% RH. Quy cách xám/đen gồm 65 g, 500 g và 300 g; trong suốt 50 g, 500 g và 300 g, cần xác nhận mã đặt hàng.
Silicone MD SIL và MD SIL OXIM
| Mã / dòng sản phẩm | Se mặt (phút) | Tốc độ đóng rắn (mm/24 giờ) | Độ bền kéo (MPa) | Độ giãn dài (%) | Dải nhiệt (°C) |
|---|---|---|---|---|---|
| MD MSI.T | ≈10 | 3 | 1.8 | 400 | −60…+260 |
| MD MSI.S | ≈10 | 3 | 1.8 | 300 | −50…+260 |
| MD MSI.R | ≈10 | 3 | 2.1 | 400 | −60…+300 |
| MD MSI.A | ≈10 | 3 | 1.8 | 400 | −50…+260 |
| MD MSI.T-O | ≈5–10 | 3 | 3.4 | 350 | −50…+250 |
| MD MSI.S-O | ≈5–10 | 3 | 3.4 | 350 | −60…+250 |
| MD MSI.R-O | ≈5–10 | 3 | 3.4 | 300 | −60…+300 |
| MD MSI.G-O | ≈5 | 3 | 3.4 | 330 | −60…+250 |
T/S/R/A: trong/đen/đỏ/nhôm; hậu tố -O thuộc dòng OXIM (G-O: xám). Thời gian se mặt tại 23°C, 55% RH; tốc độ đóng rắn 3 mm/24 giờ. Độ bền kéo và độ giãn dài theo DIN 53504.
MARSTON, MARSTON Free và LIQUID BLOCK
| Mã / dòng sản phẩm | Khe hở (mm) | Dải nhiệt (°C) | Nhiệt ngắn hạn (°C) | Quy cách |
|---|---|---|---|---|
| MARSTON / MMD | ≈0.20 | −55…+270 | +300 | 20 g; 85 g; 250 g; 330 g; 850 g |
| MARSTON Free / MMD.F | ≈0.25 | −55…+200 | — | 85 g; 200 g; 330 g |
| MD LIQUID BLOCK / MLB.G | — | −40…+90 | — | 80 g; 440 g; 1.2 kg; 7 kg; 14 kg |
MARSTON và MARSTON Free là hợp chất làm kín giữ tính dẻo; không đánh đồng với silicone đóng rắn. LIQUID BLOCK: se mặt 20–40 phút; lớp 1 mm đóng rắn khoảng 3 giờ tại 23°C, 50% RH; Shore A 35, độ giãn dài 300–400%, độ bền kéo 1,4 MPa. Các quy cách không đồng nghĩa với tồn kho sẵn có.
Câu hỏi thường gặp về keo Marston-Domsel
Techbond Việt Nam là đại lý phân phối những nhóm keo Marston-Domsel nào?
Các nhóm được giới thiệu gồm keo kỵ khí cho khóa ren, cố định và làm kín; keo dán nhanh CA; keo hai thành phần; keo đàn hồi, silicone và keo UV. Danh sách mã và quy cách cung ứng cần trao đổi theo nhu cầu cụ thể.
Keo Marston-Domsel có phải do Techbond Việt Nam sản xuất không?
Đây là sản phẩm mang thương hiệu Marston-Domsel. Techbond Việt Nam là đại lý phân phối các dòng keo này, bên cạnh những sản phẩm mang thương hiệu Techbond do Techbond sản xuất.
Chọn keo khóa ren hay keo làm kín ren ống như thế nào?
Cần xác định mục tiêu là khóa chi tiết ren hay làm kín đường ren của hệ thống. Sau đó cung cấp vật liệu, kích thước, điều kiện vận hành và yêu cầu tháo lắp để đối chiếu đúng nhóm sản phẩm. Không nên mặc định hai nhóm keo có thể thay thế cho nhau.
Có thể dùng một mã keo cho mọi vật liệu không?
Không nên mặc định một mã phù hợp với mọi vật liệu. Cần kiểm tra phạm vi sử dụng trong TDS, tình trạng bề mặt và kết quả thử mẫu. Với ứng dụng mới, hãy cung cấp cả hai vật liệu cần ghép và yêu cầu của mối dán.
Cần tài liệu gì trước khi đưa keo vào sản xuất?
Nên có TDS và SDS của đúng mã để kiểm tra hướng dẫn sử dụng, bảo quản và an toàn. Nếu ứng dụng yêu cầu chứng nhận riêng, cần xác minh tài liệu áp dụng cho sản phẩm đó. Các chứng nhận cần được xác nhận cho từng mã sản phẩm.
Làm sao yêu cầu tư vấn và báo giá keo Marston-Domsel?
Gửi Techbond Việt Nam mã keo nếu đã có, hoặc mô tả ứng dụng kèm vật liệu, hình ảnh, điều kiện vận hành và số lượng dự kiến. Quy cách, giá và thời gian giao hàng cần được xác nhận theo yêu cầu cụ thể.
Liên hệ Techbond Việt Nam về keo Marston-Domsel
Doanh nghiệp quan tâm đến các dòng keo Marston-Domsel có thể liên hệ Techbond Việt Nam để trao đổi ứng dụng, yêu cầu tài liệu kỹ thuật và thông tin cung ứng dự kiến. Hãy gửi hình ảnh mối ghép và điều kiện vận hành để làm cơ sở lựa chọn sản phẩm.
Techbond Việt Nam cung cấp keo dán công nghiệp cho các ứng dụng gỗ, giấy, bao bì và các ngành sản xuất khác. Đội ngũ hỗ trợ tư vấn lựa chọn keo theo vật liệu và quy trình sản xuất của khách hàng.
Cần tư vấn keo dán phù hợp?
Gửi thông tin về vật liệu, ứng dụng và quy trình sản xuất. Techbond Việt Nam sẽ hỗ trợ đề xuất giải pháp phù hợp.
Liên hệ tư vấn